JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
Metal işleme otomasyonu genellikle bir robotik hikayesi olarak tanımlanır, ancak tüm vardiyayı bobin hattının yanında geçiren herkes bunun sadece yarısı olduğunu bilir. Hattın sonundaki kol nadiren sorun teşkil eder. Gerçek iş, levhayı düz tutmak, beslemeyi tutarlı tutmak ve malzemenin bir istasyondan diğerine, her saat ve her vardiyada güvenli bir şekilde taşınmasıdır.
2016 yılından bu yana Suzhou'daki ekibimiz, otomotiv parçaları, hassas saclar, asansör bileşenleri, tarım makineleri, testere bıçakları, hassas damgalama, profil üretimi ve elektrik uygulamaları alanındaki üreticiler için hidrolik hassas tesviye makineleri, bobin tesviye hatları ve atölye kaldırma ekipmanları tasarlıyor, inşa ediyor ve devreye alıyor. Biz yazılım satıcısı olmaktan ziyade makine üreticisiyiz ve günlerimizi düzlük toleransları, ilerleme hızları ve hidrolik devreler üzerinde harcıyoruz. Aşağıda, metal işlemede otomasyonun gerçekten nerede hak ettiğine dair pratik bir görünüm yer almaktadır.
Metal İşleme Otomasyonunun Gerçekte Neleri Kapsadığı
Konuyu üç katmana ayırmanın faydası var çünkü her biri farklı bir şekilde başarısız oluyor ve her biri genellikle fabrikadaki farklı bir kişi tarafından destekleniyor. Bunları tek bir proje olarak ele almak bütçelerin ve beklentilerin yanlış gitmesine neden olur.
İlk katman süreç kontrolüdür. Programlanabilir kontrolörler, insan makine arayüzleri, servo valfler ve sensörler, tesviye makinesinin ne kadar kuvvet uygulayacağına, besleyicinin ne kadar ilerleyeceğine ve hattın ne zaman duracağına karar verir. Hassas tesviye makinesinde bu katman, rulo konumunu, boşluğu ve basıncı vardiyanın ilk kısmından sonuncusuna kadar tekrarlanabilir tutan şeydir. Zayıf olduğunda operatörler bunu elle telafi eder ve kalite, panelde duran kişiyle birlikte kayar.
İkinci katman ise malzeme akışıdır: rulo açma, tesviye etme, besleme, kesme ve zımbalama sürekli bir sıraya bağlıdır. Buradaki otomasyon, çifte işlemeyi ortadan kaldırır, değişimi kısaltır ve birisinin bir sonraki ham parçayı ne kadar hızlı yükleyebileceğine bağlı olmak yerine çıktıyı öngörülebilir hale getirir.
Üçüncü katman, bir teslimatın boşaltılmasından bitmiş bir parçanın palete yerleştirilmesine kadar her şeyi kapsayan taşıma ve kaldırmadır. Bu, en az gösterişli olan katmandır ve genellikle bir mağazanın makinelerinin kapasitesine sahip olduğu hızları çalıştırıp çalıştıramayacağına karar veren katmandır.
| Katman | Tipik ekipman | Sorunu ortadan kaldırıyor |
|---|---|---|
| Proses kontrolü | PLC, HMI, servo valfler, sensörler | Basınç kayması, tahmin, düzlük değişimi |
| Malzeme akışı | Açıcı, düzleştirici, servo besleyici, kesme, lazer | Çift kullanım, yavaş geçiş, öngörülemeyen çıktı |
| Taşıma ve kaldırma | Pergel vinçler, katlanır kollu vinçler, manipülatörler, vakumlu kaldırıcılar | Yorgunluk, yüzey çizikleri, kaldırma yaralanmaları |
Bizden yardım istenen hayal kırıklığı yaratan otomasyon projelerinin çoğu, üst katmanda başarısız olmadı. Diğerlerinden birini atladılar ve hat hiçbir zaman satıldığı ücreti vermedi.
Hattın Geri Kalanının Çalışıp Çalışmayacağına Neden Tesviye Karar Veriyor?
İç stres bir sonraki sürece ulaşana kadar görünmez. Rafta kabul edilebilir görünen bir bobin, lazerde daha geniş bir çentik kesebilir, kaynak sonrasında deforme olabilir, damgalama kalıbında geri yaylanabilir veya boyandıktan sonra dalgalanma gösterebilir. Düzlüğü kontrol etmeden hattı hızlandıran otomasyonun hurdayı daha hızlı üretmesinin nedeni budur. Düzlük kozmetik değildir; tolerans zincirinin geri kalanının üzerinde durduğu temeldir.
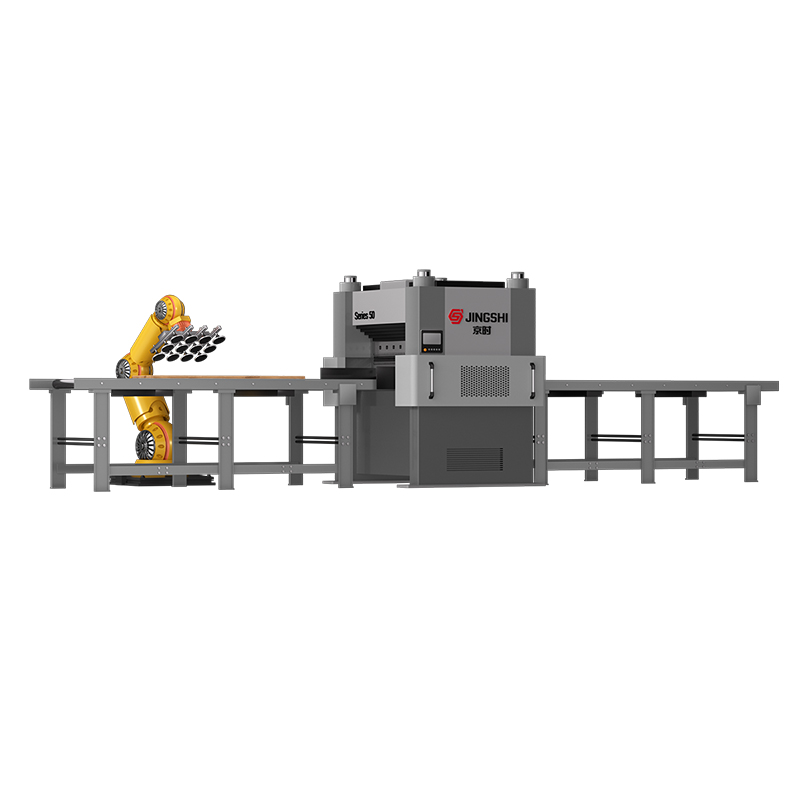
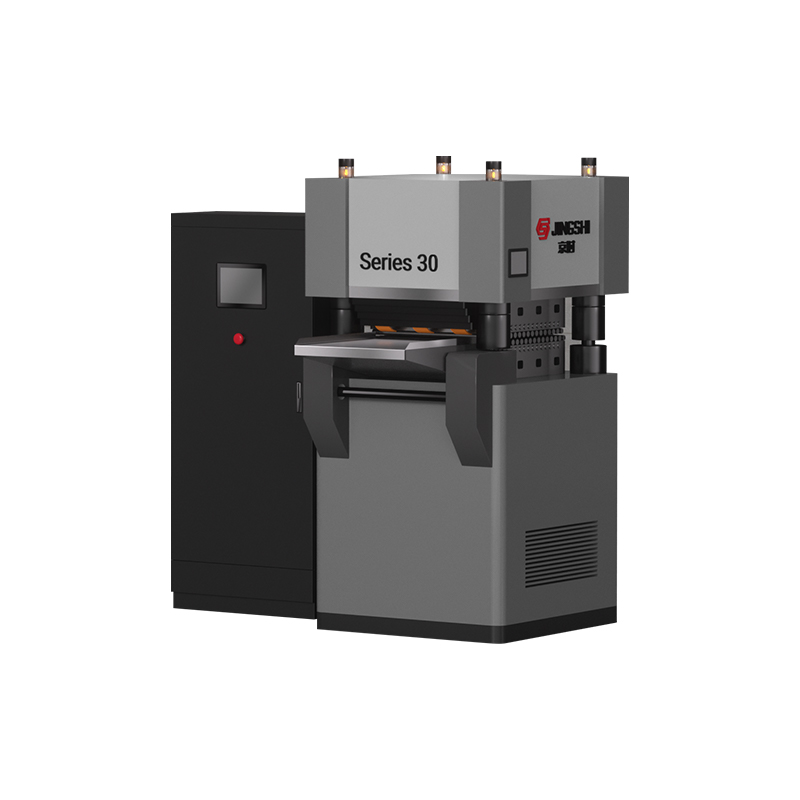
Hidrolik tesviye makinalarımız yapması beklenen işe göre düzenlenir. 40 serisi ağır hizmet hassasiyetini hedefler, 50 serisi akıllı hassas kontrole sahip dört sütunlu bir yapı kullanır, 60 serisi kalın levha ve yüksek verim için üretilmiştir, 80 serisi ise ağır levha üzerinde ultra hassasiyeti hedefler. Adlandırma, seçim hakkındaki düşüncelerimizi yansıtıyor: malzeme kalınlığı, parça ağırlığı ve düzlük özelliği, seçimi fiyattan çok önce yönlendiriyor.
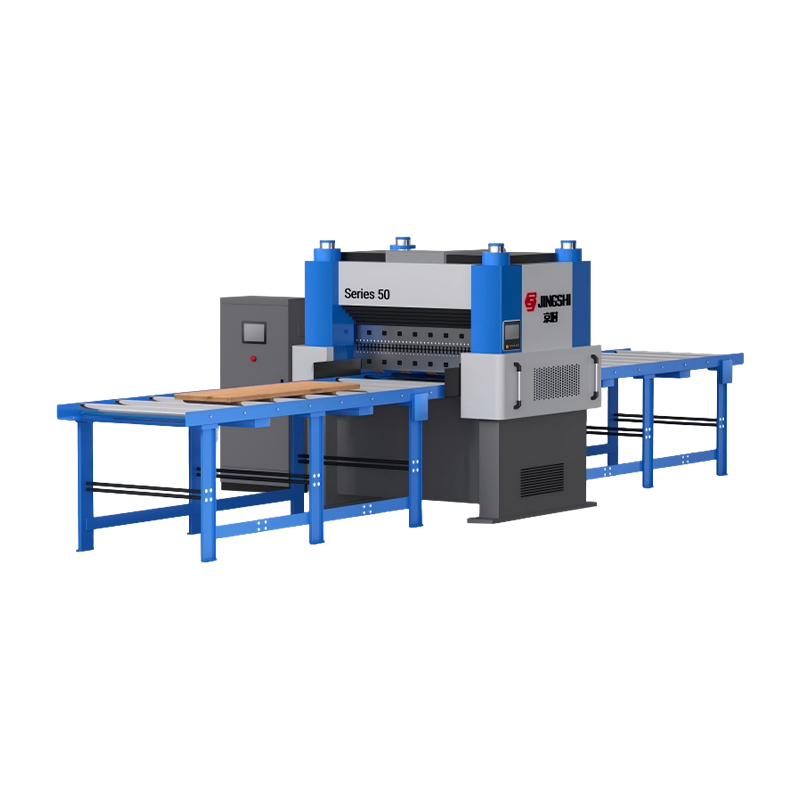 50 Serisi Dört Kolonlu Hidrolik Akıllı Hassas Tesviye Makinası 0,8-5 mm metal saclar için JingShi 50 Serisi hidrolik tesviye makinesi. ±0,01 mm düzlük için 4 sütunlu sağlamlık akıllı kontrolüne sahiptir. Fiyat teklifi isteyin. Ürünü Görüntüle →
Pratikte önemli olan tekrarlanabilirliktir. Reçete depolama, kapalı devre basınç düzeltme ve istikrarlı hidrolik davranış, aynı işin Pazartesi sabahı ve Cuma gecesi aynı sonuçla yürütülmesini sağlar; bu, aşağı yönlü otomatik bir hattın tam olarak ihtiyaç duyduğu şeydir.
Bobinden Bitmiş Parçaya: Tüm Hat Boyunca Otomatikleştirme
Dengeleme kontrol altına alındıktan sonraki doğal adım, onu etrafındaki süreçlere bağlamaktır. Bir bobin işleme hattı tipik olarak üç şekilden birini alır. İlk rulo açma ve düzleştirme işlemleri, lazer kesmeden önce bobin yapar ve doğrudan bobinden düz parçalar veya bitmiş profiller üretir. Durdurmadaki doğruluğun ve ilerlemenin tutarlılığının tüm oyun olduğu boydan boya kesme işi için ikinci çözgüler, seviyelemeler ve kesmeye beslemeler. Üçüncüsü, rulo açma, tesviye, servo besleme ve delme işlemlerini tek bir senkronize sistemde birleştirir.
Lazer kesme düzenlemesi, ayrı kesme adımını kesmek isteyen atölyelere uygundur; boy kesme yapılandırması ise temiz, düz kenarlı, kontrollü uzunluklara ihtiyaç duyan operasyonlara uygundur. Her ikisi de düzleyicinin ve besleyicinin birbirleriyle anlaşmasına bağlıdır, çünkü yanlış zamanda gelen düz bir levha hala kötü bir parçadır.
Yüksek hacimli delme için, rulo açma, tesviye ve beslemeyi baskı makinesine bağlayan üçü bir arada servo besleme sistemi oluşturuyoruz. Servo besleme zamanlamayı yönetir, düzleştirici düzlüğü yönetir ve baskı makinesi her vuruşta aynı şekilde davranan malzemeyi görür.
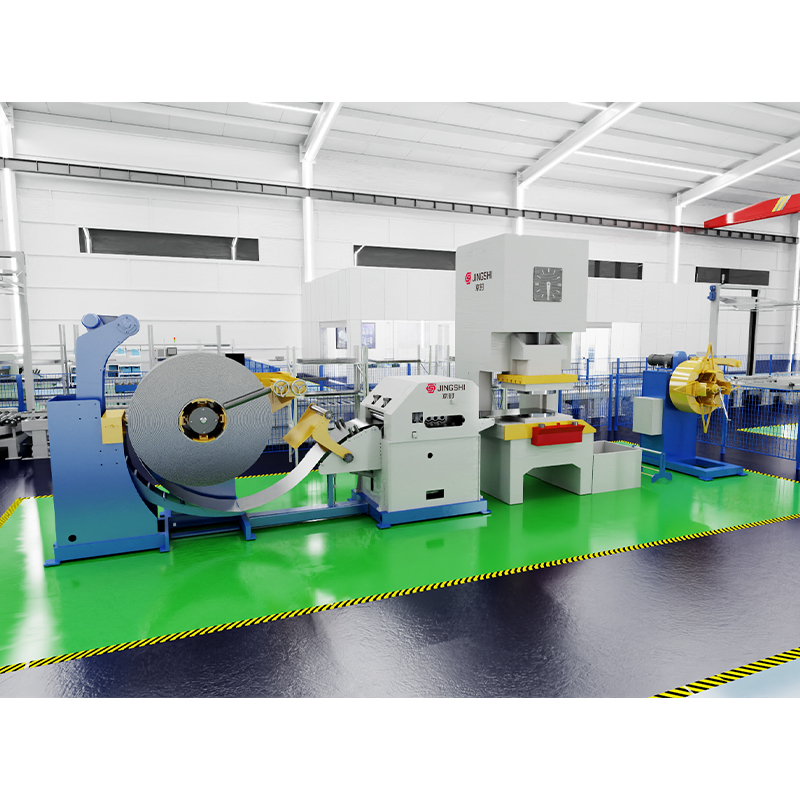 Yüksek Hızlı Açıcı Düzleştirici Besleyici Delme Hattı (3'ü 1 arada Servo Besleme Sistemi) Hassas Otomasyonla Metal Damgalama Sürecinizi Kolaylaştırın Modern üretim için tasarlanan 3'ü 1 arada Açıcı Düzleştirici Besleyici Delme Hattımız, ... Ürünü Görüntüle →
Hala konfigürasyonları karşılaştırıyorsanız, bobin işleme hattı satın alma kılavuzu dilme, boy kesme ve pres besleme arasındaki farkları inceleyerek hattı bir katalog sayfası yerine sipariş karışımınızla eşleştirebilirsiniz.
Son Ölçüm: Parçayı Koruyan İşleme Otomasyonu
Taşıma, çoğu yaralanmanın ve çiziklerin meydana geldiği yerdir. Sac metal biçimsiz, ağır ve affetmez ve sıkı bir spesifikasyona göre yeni ayarlanan bir parça, çelik bir masanın üzerinde sürüklendiği veya bir yığının üzerine düştüğü anda bu değerini kaybedebilir.
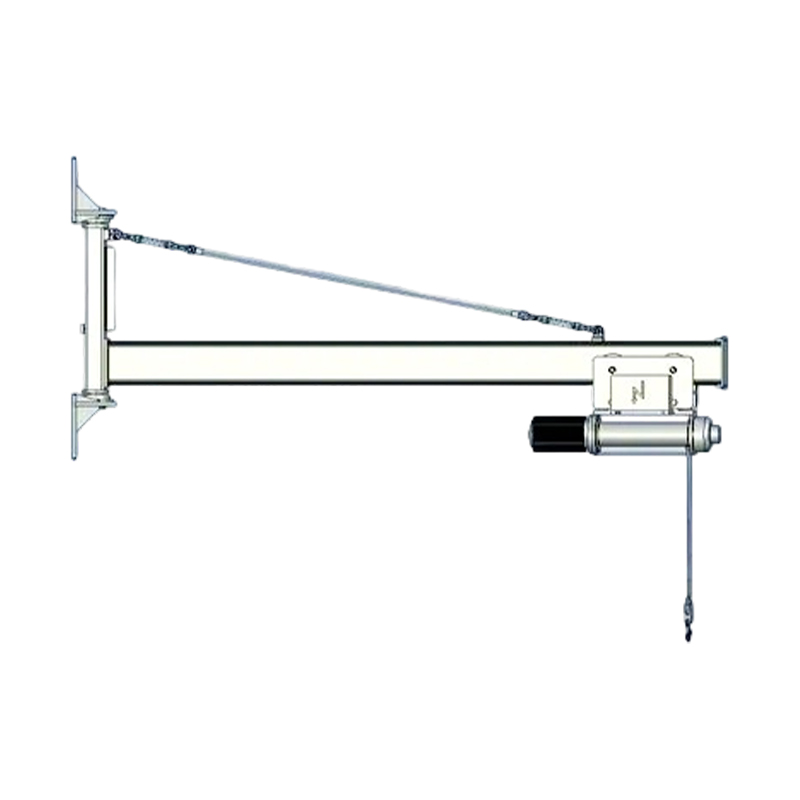
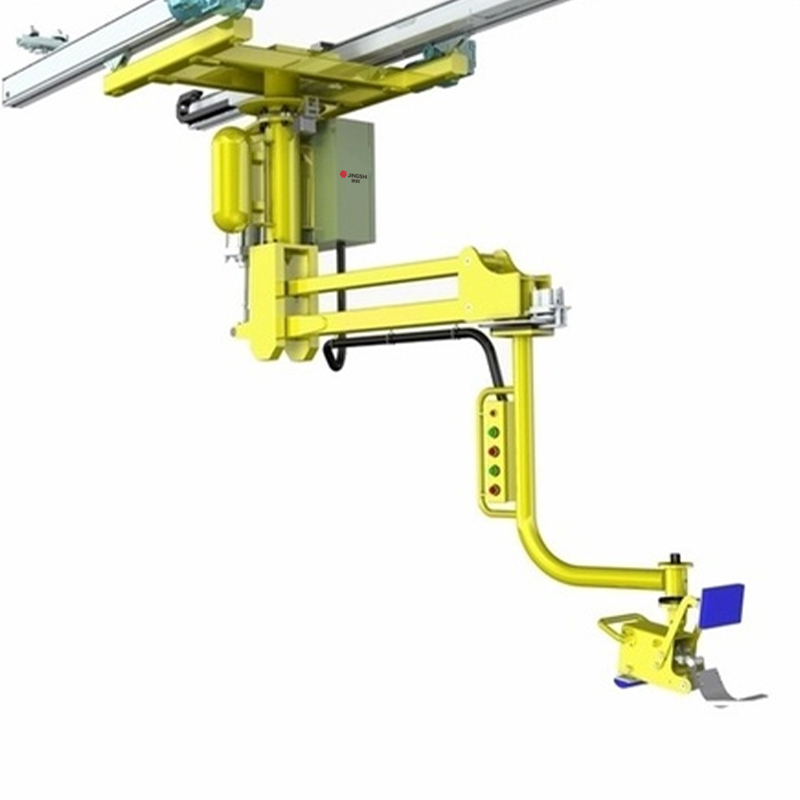
Buna tek bir cevap yerine çeşitli seçeneklerle yaklaşıyoruz. Sabit, mobil ve asılı versiyonları bulunan güç destekli manipülatörler, operatör konumlandırmanın kontrolünü elinde tutarken iş parçasının ağırlığını alır. Pergel vinçler ve katlanır kollu vinçler, sabit iş istasyonlarını ve mobil kaldırma görevlerini kapsar. Vakumlu kaldırıcılar, torbalanmış malzemeden ve kartonlardan varillere, levhalara ve camlara kadar asla elle dokunulmaması gereken parçaları taşır.
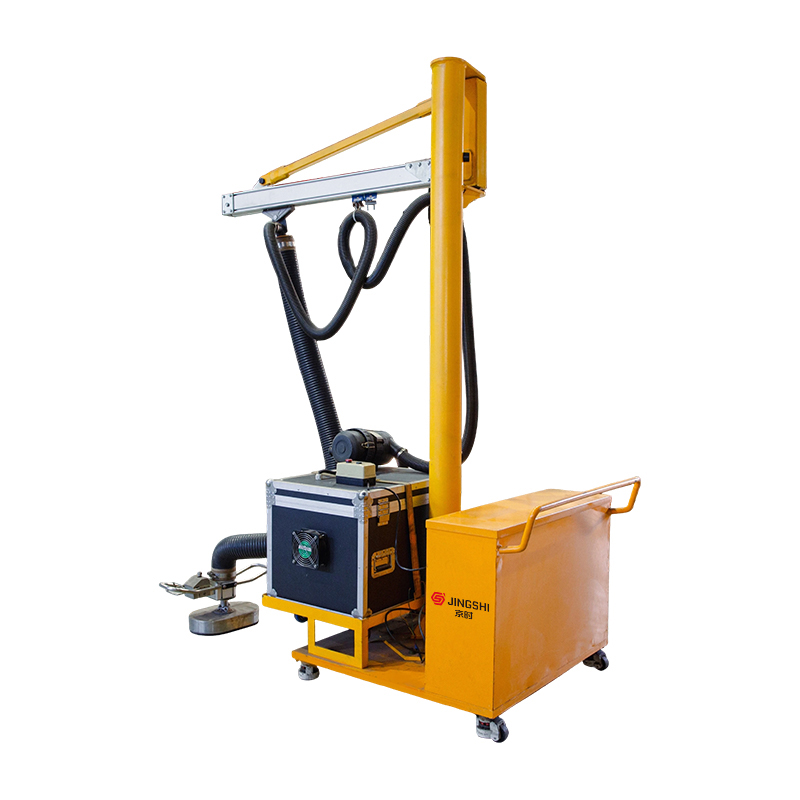 Mobil Vantuz Kaldırma Makinesi Ağır yüklerin birden fazla iş istasyonu arasında taşınması, tüm makine kurulumunun her seferinde taşınması anlamına gelmemelidir. JINGSHI Mobil Vantuz Kaldırma Makinesi,... Ürünü Görüntüle →
Seçim sorusu basittir: Neyin kaldırıldığı, ne sıklıkla ve ne kadar yüzey hasarının kaldırıldığı kabul edilemez. Bu üçünü yanıtladığınızda ekipman türü genellikle kendini seçer.
Mağazanız için Doğru Otomasyon Düzeyini Seçme
Otomasyon nadiren ya hep ya hiç kararıdır. Başarılı projelerin çoğu bir darboğazla başlar ve oradan büyür; bu da sermaye riskini düşük tutar ve ekibin yönetilebilir bir ölçekte öğrenmesine olanak tanır.
- Süreci haritalayın ve gerçek kısıtlamayı bulun. Çoğu zaman herkesin şikayet ettiği şey makine değil, ondan hemen önceki veya sonraki adımdır.
- Sorunun mevcut maliyetini hurda, yeniden işleme, fazla mesai ve yavaş üretim olarak ölçün; böylece yatırım senaryosu gösterimler yerine rakamlara dayalı olur.
- Sadece makineyi değil, malzemeyi de kontrol edin. Kalınlık aralığı, akma mukavemeti, bobin ağırlığı ve düzlük spesifikasyonu belirli bir tesviye veya besleyicinin uygun olup olmadığını belirler.
- Makineler arasındaki arayüzü önceden planlayın. Besleme yüksekliği, hat hızı ve sinyal anlaşmaları, mekanik kurulumdan daha fazla devreye alma gecikmesine neden olur.
- İmzalamadan önce desteği onaylayın. Yedek parça bulunabilirliği, uzaktan sorun giderme ve operatör eğitimi, üçüncü yılda vaat edilen performansın ne kadarını koruyacağınızı belirler.
Hat Yayına Geçtikten Sonra Neler Beklenmeli?
Gönderdiğimiz her makine fabrikadan çıkmadan önce düzlük doğruluğu kontrolleri, üretim koşullarında yük testi ve gürültü değerlendirmesi dahil olmak üzere testlere tabi tutulur. Bu rutin, boş bir atölyede iyi performans gösteren ve tam yük altında farklı davranan bir tesviye makinesinin müşteriye teslim edilmeye hazır olmaması nedeniyle mevcuttur.
Devreye alma aynı zamanda alışkanlıkların oluştuğu yerdir. Operatörlerin yalnızca hangi düğmelere basacağını değil, kontrol sisteminin neyi düzelttiğini de anlaması gerekir, çünkü iyi tasarlanmış bir hat hala insanların bir şeyler değiştiğinde bunu fark etmesine bağlıdır. Tarif yönetimi, rutin bakım ve rafta hangi yedek parçaların saklanacağını bilmek, kurulum ekibi eve gittikten sonra bile performansın sabit kalmasını sağlayan unsurlardır.
Sabit, Düz Levha Etrafında Bina Otomasyonu
Metal işlemede otomasyon, zaten hassas olan ekipman üzerine kurulduğunda en iyi sonucu verir. Kontrol sistemleri makineleri koordine edebilir ancak hiçbir zaman düzgün şekilde hizalanmayan bir sacı düzeltemez. Bu inanç bireysel tasarımlardan tasarladığımız her şeyi şekillendirir. hidrolik hassas tesviye makineleri bobin işleme hatlarını ve bunları çevreleyen kaldırma ekipmanlarını tamamlamak için.
Yeni bir hat planlıyorsanız veya hedefine asla ulaşamayan bir hattı onarmaya çalışıyorsanız, mühendislerimiz malzemelerinize, toleranslarınıza ve sipariş karışımınıza bakmaktan ve ardından sürecinizin bugün ne kadar otomasyonu karşılayabileceğini size dürüstçe söylemekten mutluluk duyacaktır.