JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
Lazer kesme hattı, teklif sayfasında basit görünen ve çalıştırıldığı her gün daha ilgi çekici hale gelen yatırımlardan biridir. Levhaları elle istiflemek, bir pres yüklemek ve kontur her değiştiğinde kalıp için ödeme yapmak yerine, hat malzemeyi doğrudan bir bobinden çekiyor, düzleştiriyor ve bitmiş iş parçalarını hiçbir zaman yeniden bilemeye ihtiyaç duymayan bir lazerle kesiyor. Karışık partilerle yaşayan ve sık model değiştiren tesislerde bu fark, üretimin ilk ayında ortaya çıkıyor.
Tesviye ve bobin işleme ekipmanı tasarlıyor ve üretiyoruz, bu nedenle aynı pratik sorular bize tekrar tekrar ulaşıyor: hattın içinde gerçekte ne var, ham parça kalitesi nereden geliyor ve bu ne zaman satın alınacak yanlış makine? Aşağıda bu soruları genellikle bir proje toplantısında ortaya çıktıkları sıraya göre ele alacağız.
Lazer Körleme Hattı Nedir?
Lazer kesme hattı, pres kalıbı yerine lazer kullanarak şerit malzemeyi bitmiş düz işlenmemiş parçalara dönüştüren, bobin beslemeli bir üretim sistemidir. Bobin açılır, düzlenir ve bir veya daha fazla lazer kafasının parça konturunu takip ettiği bir kesme istasyonuna sürekli bir şerit halinde beslenir. Hurda iskeleti ayrılır, doğranır ve taşınırken, bitmiş işlenmemiş parçalar çıkışta otomatik olarak istiflenir.
Konseptin özü, zarın artık bir program olmasıdır. Bir parçadan diğerine geçmek, kalıp setini baskı makinesinden çıkarmak değil, yeni bir yerleştirme dosyası yüklemek anlamına gelir. Bu tek fark, bir tesisin küçük ve orta ölçekli partileri planlama şeklini yeniden şekillendirir.
Kesim istasyonunun mekanik bir presin tonajına ihtiyacı olmadığından, lazer kesme hatları normalde yer üstüne kurulur. Pres çukuru ve özel bir temel çalışması bulunmadığından hat standart bir lojistik binasının içinde yer alabilir ve daha sonra çok daha az zahmetle yeniden düzenlenebilir.
Tipik malzemeler arasında yumuşak çelik, yüksek mukavemetli ve gelişmiş yüksek mukavemetli çelikler ve çeşitli kalınlıklarda alüminyum yer alır. Proses, otomotiv yapısal ve gövde parçalarına, cihaz panellerine, asansör bileşenlerine, elektrik muhafazalarına ve kontur esnekliğinin dakikadaki ham vuruşlardan daha önemli olduğu diğer düz parçalara uygundur. Sürece daha ayrıntılı ve adım adım bakmak isterseniz ekibimiz şu adreste bir arka plan yazısı yazdı: bobin beslemeli lazer kesme faydaları ve bunun arkasındaki kurulum kararlarını kapsar.
Hattın İçinde, Aşama Aşama
Her lazer kesme hattı bir istasyon zinciridir ve her biri arkasındaki istasyonun doğruluğunu artırabilir veya bozabilir. Tipik bir konfigürasyon şu sırayla çalışır:
- Bobin arabalı, mandrelli ve hidrolik genişlemeli açıcı, malzemeyi kontrollü gerilim altında ödüyor.
- Yüzeyi işaretlemeden şeridi çizgiye yönlendiren soyucu ve diş açıcı.
- Bobin setini, tatar yayını ve iç gerilimi ortadan kaldırmak için şeridi dönüşümlü rulo bükme yoluyla çalıştıran hassas dengeleyici.
- Döngü veya akümülatör, sürekli kazanç hızını kesmenin başlama-durdurma ritminden ayırır.
- Servo besleme ve ölçüm silindirleri, şeridi programlanan kesim çizgisinin bir milimetreden çok küçük bir kısmına konumlandırır.
- Duman tahliyeli, koruyucu camlı ve altında cüruf veya hurda konveyörü bulunan lazer kesim istasyonu.
- Hurda kıyıcı ve çıkışta istifleme veya robotik parça çıkarma.
Bu istasyonlardan ikisi, genellikle bir spesifikasyon tablosunda olduğundan daha fazla ilgiyi hak ediyor: tesviye makinesi ve besleme. Lazer gördüklerini keser, böylece kesme kafasına gelen herhangi bir dalga, bükülme veya gerilim modeli, aşağı yönde boyutsal bir değişime dönüşür.
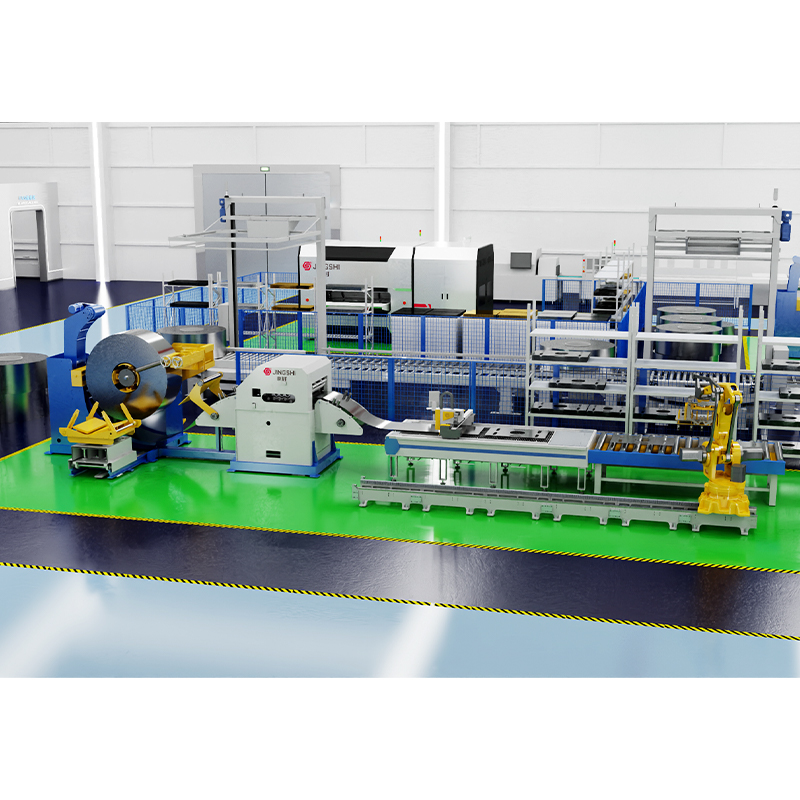 Açıcı Tesviye Lazer Körleme Hattı JingShi'nin entegre açma, tesviye ve lazer kesme hattı, kalıpları ortadan kaldırır. Malzeme kullanımını %8-15 oranında artırmak için akıllı yerleştirme özelliğine sahiptir. Ürünü Görüntüle →
Rulo açma, tesviye ve lazer kesme hattımız bu mimariyi takip ederek rulo açıcı, hassas tesviye cihazı, servo besleme ve lazer kesme istasyonunu tek bir kontrol platformuna entegre ederek hız, gerilim ve kesme parametrelerinin birbiriyle savaşmak yerine koordineli kalmasını sağlar.
Düzlük ve Gerilim Giderme Neden Önce Gelir?
Bobin geldiğinde asla düz değildir. Sarılma nedeniyle bobin setini, dilme nedeniyle tatar yayını ve yuvarlanma nedeniyle kilitli bir gerilim modelini taşır. Bu kusurlar lazere ulaşırsa, üç şey aynı anda ters gider: odak uzaklığı kayar, çentik kalitesi değişir ve yatakta kabul edilebilir görünen parçalar, kontur serbest bırakıldığında bükülür veya eğilir.
Bu nedenle hassas tesviye ayrı bir işlem olarak yukarı yönde değil, hattın içinde yer alır. Malzeme akma noktasının ötesindeki alternatif bükme, gerilimi kalınlık boyunca eşit şekilde yeniden dağıtır, böylece boş kesim daha sonra tesviye çıkışında ölçüldüğü kadar düz kalır.
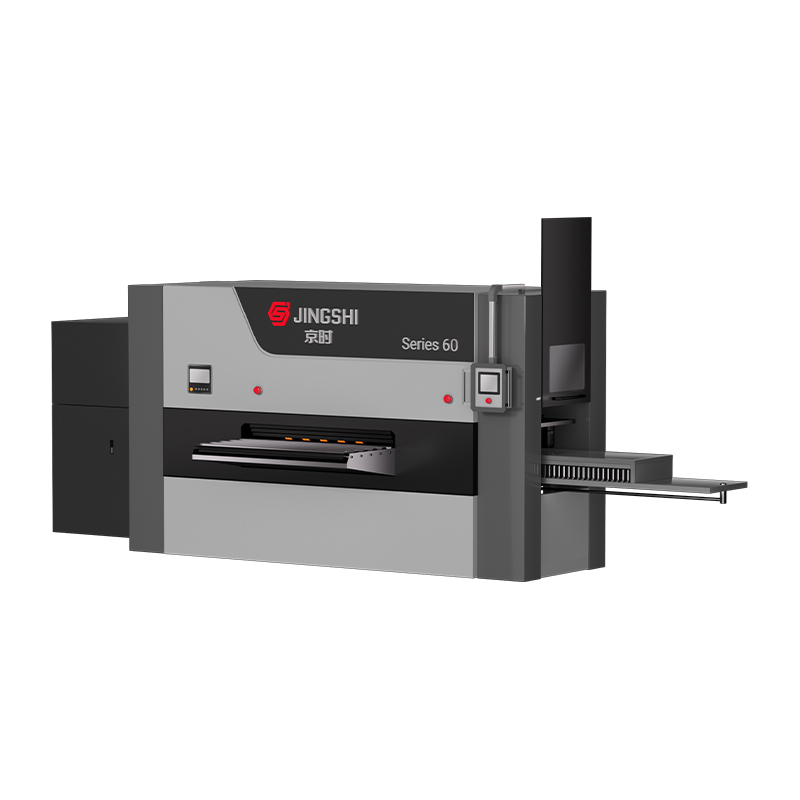
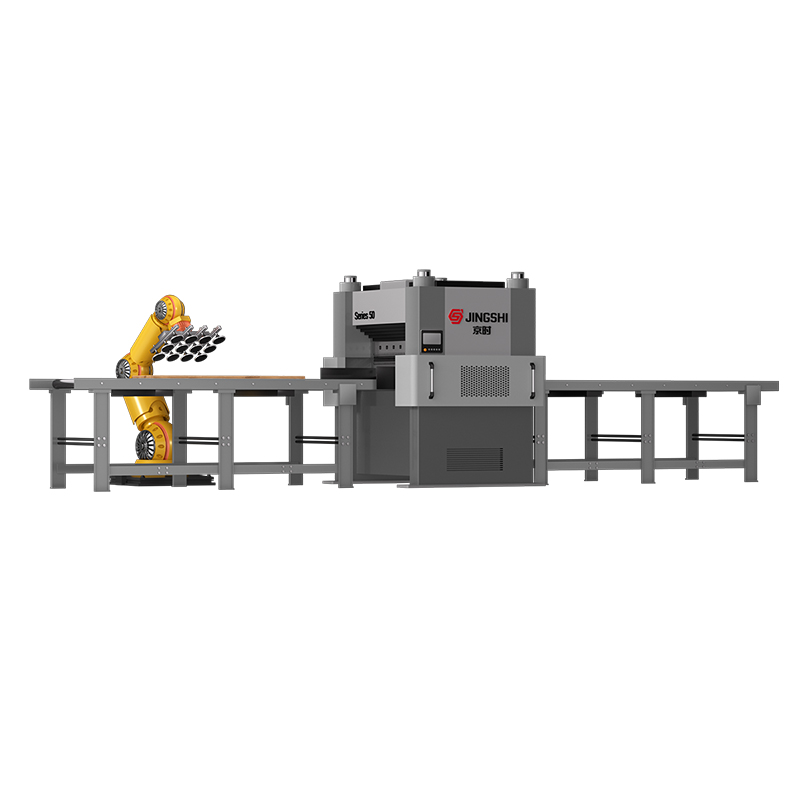
Rulo işlemeye hidrolik tesviyeden geldik ve bu arka plan, kesme hattını nasıl belirleyeceğimizi şekillendiriyor. Hidrolik hassas tesviye makinelerimiz, 40 serisi ağır hizmet şasisinden ve 50 serisi dört sütunlu akıllı platformdan, kalın plaka için 60 serisi konfigürasyondan, ultra hassas işler için 80 serisi tasarıma kadar çalışır. Kontrollü penetrasyon, hızlı rulo değişiklikleri ve sıkı paralellik anlamına gelen aynı rulo kaset disiplini, bobin hattının tesviye bölümüne de uygulanır.
Lazer Kesim, Kalıp Kesim ve Boy Kesme Karşılaştırması
Çoğu proje en az üç rotayı karşılaştırır: özel kalıplı bir pres hattı, bir lazer kesim hattı ve dikdörtgen levhalar üreten bir boy kesme hattı. Takaslar şöyle görünür:
| dikkate alma | Boşaltma | Lazer kesme hattı | Boy kesme hattı |
|---|---|---|---|
| Takımlama | Parça başına bir kalıp | Yok, yalnızca programlar | Yalnızca bıçak kurulumu |
| Değişim | Kalıp değişimi, çoğu zaman saatlerce | Dakikalar, yeni yerleştirme dosyası | dakika |
| Kontur özgürlüğü | Kalıpla sınırlı | Hemen hemen her kontur | Düz kesimler |
| Malzeme kullanımı | Sabit hurda ödeneği | Yuvalamayla geliştirildi | Dikdörtgenler için yüksek |
| Çıkış | Uzun koşularda en yüksek | Karışık partilerde güçlü | Düz levhalar için yüksek |
| Altyapı | Pres çukuru ve ağır temel | Yer üstü kurulum | Yer üstü kurulum |
Bu model geçerlidir: Tek şekilli çok uzun tirajlarda kalıplar kazanır, şekiller değiştiğinde ve hurdanın en aza indirilmesi gerektiğinde lazer kesme çizgisi kazanır ve parça dikdörtgen olduğunda ve hacimler yüksek olduğunda boy kesme çizgisi kazanır.
Farklı Bir Hat Konfigürasyonu Daha İyi Uyduğunda
Her tesisin döngüde bir lazere ihtiyacı yoktur ve bunu dikdörtgen şeklinde kesen bir fabrikaya satmak kötü mühendislik olacaktır. Parçalarınız büyük ölçüde dikdörtgen ise, yüksek hassasiyetli bir rulo açıcı, düzleştirici ve besleyici hattı, daha düşük yatırım ve daha basit bakımla, bobinden sayfaya yüksek hızda çıktı sağlar.
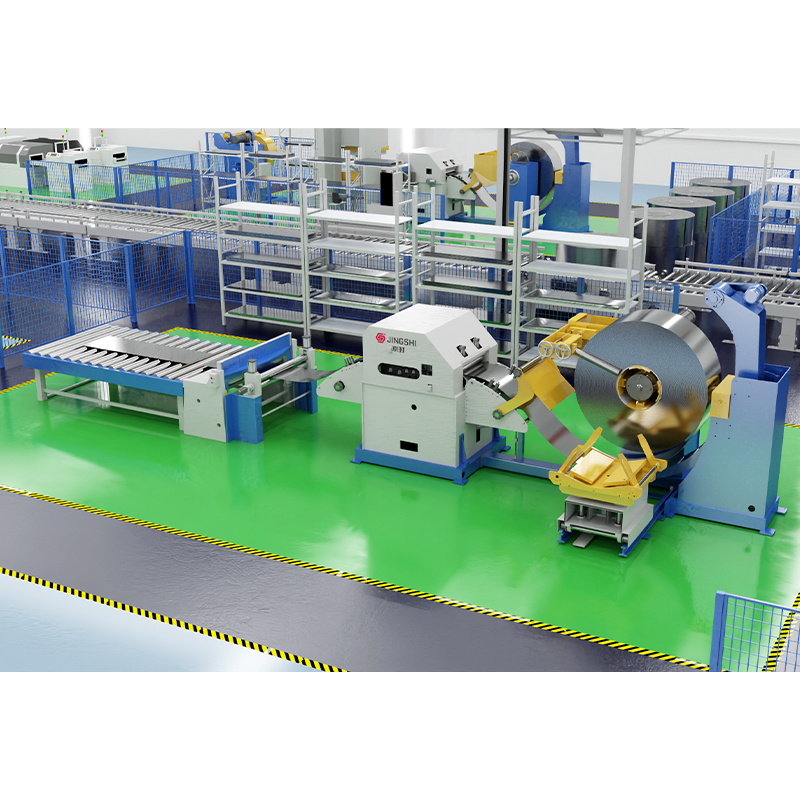 Yüksek Hassasiyetli Açıcı Düzleştirici Besleyici ve CTL Hattı Otomatik Açıcı Düzleştirici Besleyici Boy Kesme Hattımızla verimliliği artırın. ±0,5 mm doğruluk için Siemens PLC servo besleme özelliğine sahiptir. Ücretsiz fiyat teklifi alın. Ürünü Görüntüle →
Bir sonraki işlem düz işlenmemiş parçalar yerine damgalama olduğunda, doğrudan baskı makinesine bağlanan 3'ü 1 arada açıcı, düzleştirici ve servo besleyici, ara istifi tamamen ortadan kaldırır. Doğru cevap her zaman parça geometrisine, toplu modele ve düzlüğün nerede garanti edilmesi gerektiğine bağlıdır.
Pratik Bir Seçim Kontrol Listesi
Fiyat tekliflerini karşılaştırırken, bu öğeleri yazılı olarak isteyin, çünkü bunlar gerçek kapasiteyi manşetin kesme hızından çok daha fazla belirler:
- Bobin genişliği, iç ve dış çap ve açıcının taşıyabileceği maksimum bobin ağırlığı.
- Hesaplamada kullanılan akma dayanımı varsayımları da dahil olmak üzere kalınlık aralığı ve malzeme kaliteleri.
- Tesviye sonrasında gerekli düzlük, I birimi veya metre başına milimetre cinsinden ifade edilir.
- Tek bir cilalı test parçasında değil, tüm vardiya boyunca kesme toleransı ve tekrarlanabilirlik.
- Lazer gücü, kesme kafası konfigürasyonu ve kabul sırasında gerçekte hangi malzemelerin kesildiği.
- Yerleştirme yazılımı, ortak hat kesimi ve hurdanın nasıl ayrılıp kaldırıldığı.
- Hızlanma ve yavaşlama dahil hat hızının yanı sıra parça başına gerçekçi çevrim süresi.
- İstifleme yöntemi, ham ağırlığı ve parçaların bir sonraki işleme nasıl ulaştığı.
- Yedek parça listesi, rulo yenileme aralığı ve uzaktan destek özelliği.
Hat Çevresindeki Bobinlerin ve Boşlukların Taşınması
Bir kesme hattı yalnızca etrafındaki malzeme akışı kadar iyi performans gösterir. Bobin yükleme, iskelet çıkarma ve istiflenmiş işlenmemiş parçaların hareketi, yerleşim planlaması sırasında göz ardı edilirse sessizce iş gücü tüketen ve hasara neden olan görevlerdir.
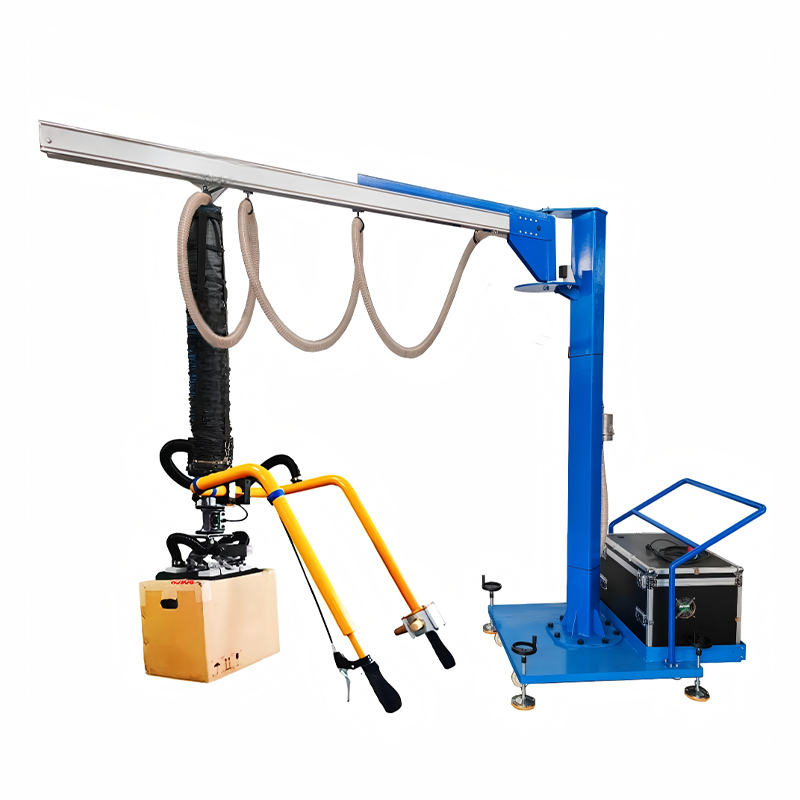
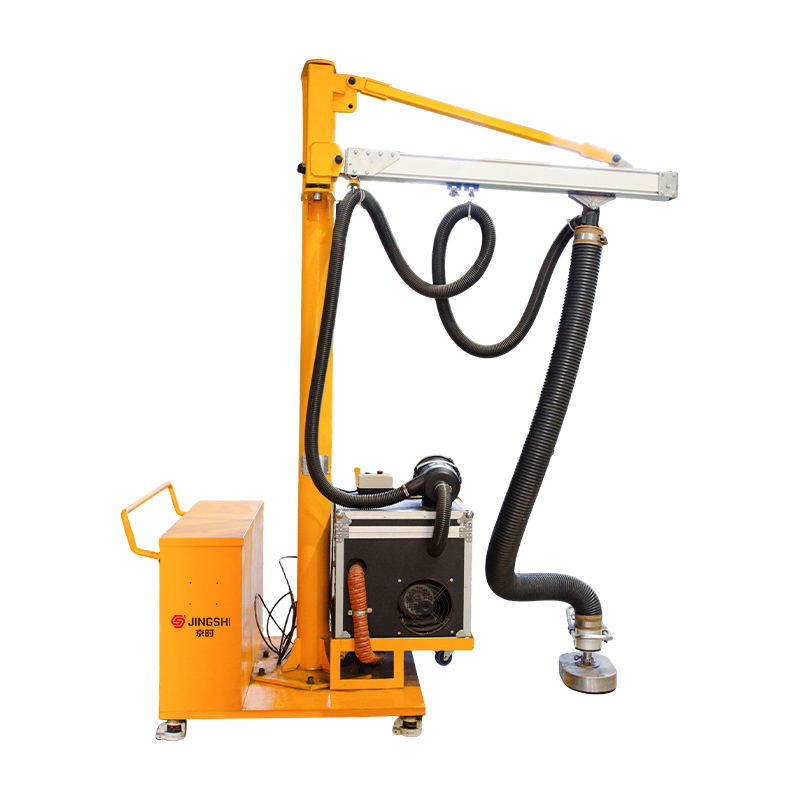
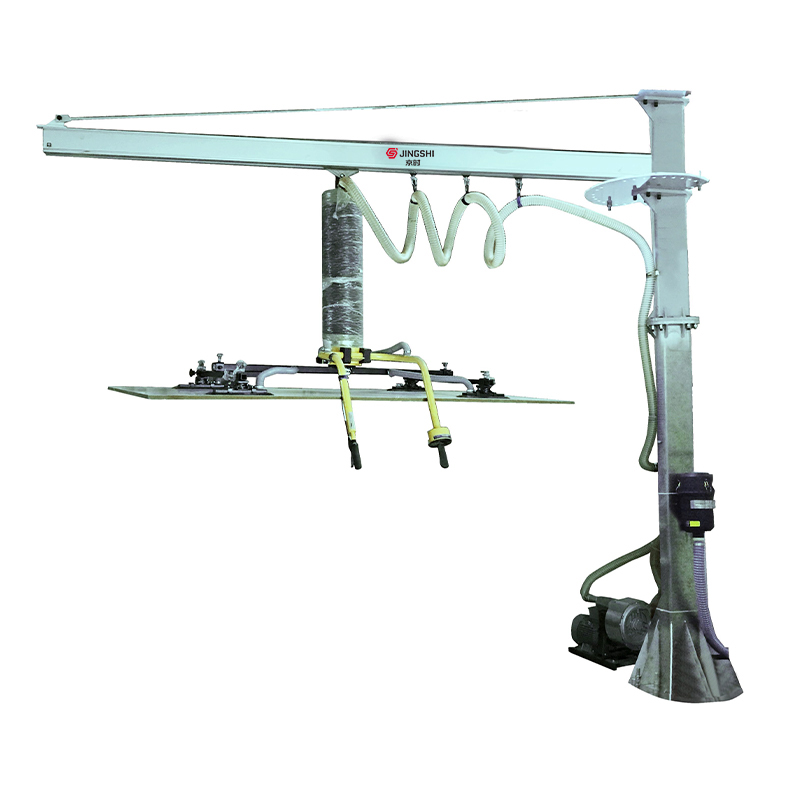
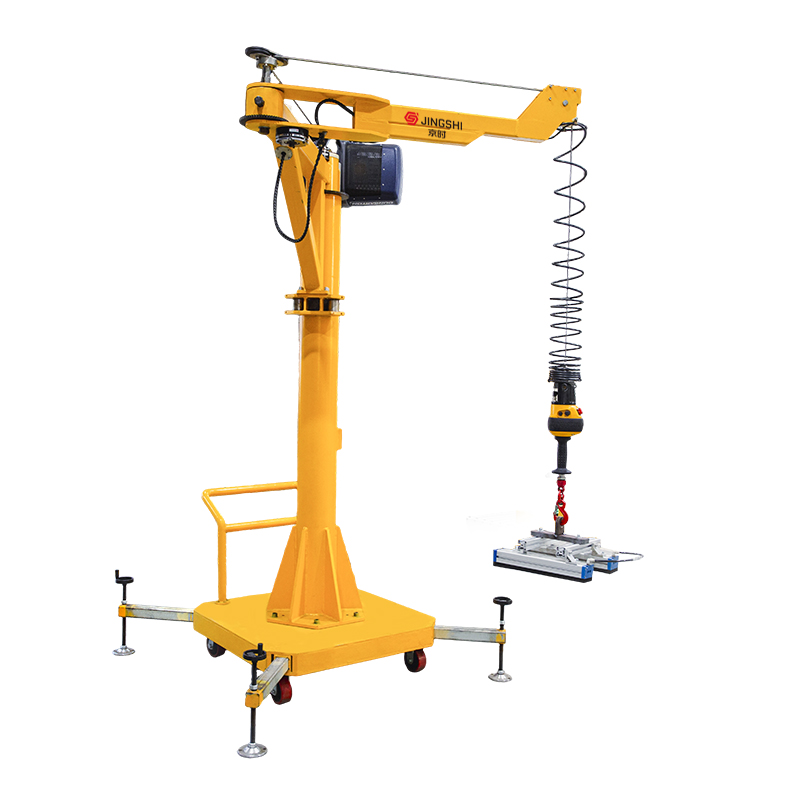
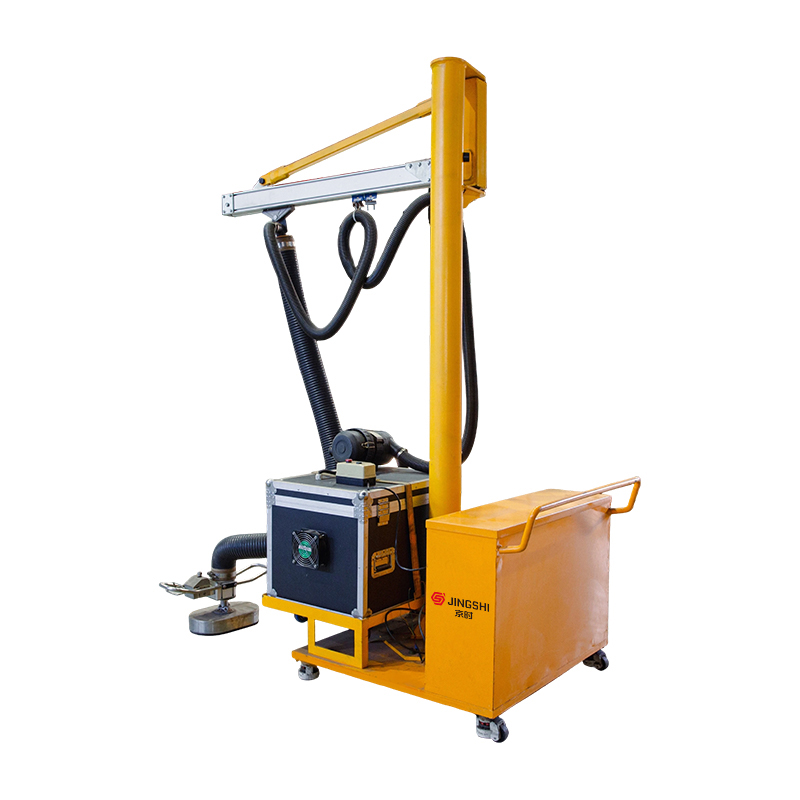 Mobil Vantuz Kaldırma Makinesi Ağır yüklerin birden fazla iş istasyonu arasında taşınması, tüm makine kurulumunun her seferinde taşınması anlamına gelmemelidir. JINGSHI Mobil Vantuz Kaldırma Makinesi,... Ürünü Görüntüle →
Örneğin mobil bir vantuzlu kaldırma makinesi, bir operatörün levhaları ve boşlukları yüzeye dokunmadan hareket ettirmesine olanak tanır, bu da görünür parçaları korur ve kenar yaralanmaları riskini azaltır. Vakumlu kaldırıcılar, pergel vinçler, katlanır kollu vinçler ve güç destekli manipülatörlerin tümü aynı destekleyici rolü oynar: hat kesmeye devam ederken malzemeyi hareket halinde tutmak.
Düzlüğü Anlayan Bir Ortakla Çalışmak
Suzhou JingShi Intelligent Equipment Co., Ltd. 2016 yılında kuruldu ve hidrolik hassas tesviye makineleri ve akıllı bobin işleme hatları ile bunların çevresinde kullanılan taşıma ekipmanları üretiyor. Ekibimiz, tam olarak bir kesme hattının gerektirdiği kombinasyon olan mekanik tasarımı, hidrolik mühendisliğini ve otomasyon kontrolünü birleştirir.
Her makine sevkiyattan önce 2.557,97 metrekarelik tesisimizde monte ediliyor ve test ediliyor; düzlük doğruluğu, yük altında performans ve gürültü kontrolleri yapılıyor. Ekipmanlarımız otomotiv parçaları, hassas saclar, asansör bileşenleri, tarım makineleri, testere bıçakları, hassas damgalama, profil imalatı ve elektrik uygulamalarına, düz ve stressiz bir ham parçanın sonraki her şey için başlangıç noktası olduğu endüstrilere hizmet vermektedir. Tüm ürün yelpazemizi inceleyebilirsiniz hassas tesviye ve bobin işleme ekipmanları herhangi bir zamanda.
Lazer kesme hattı, yalnızca kesme hızı için satın aldığınız bir makine değildir. Bu, parti esnekliği, malzeme verimi, taban alanı ve tesisinizin önümüzdeki on yıl boyunca ne kadar kalıp bakımı taşımak istediği ile ilgili bir karardır.
Bu kararı değerlendiriyorsanız malzeme kalitelerinizi, kalınlık aralığınızı ve boşalttığınız parçalardan bir veya iki çizimi bize gönderin. Size tesviyenin nerede belirtilmesi gerektiğini, lazerin yerini nerede kazanacağını ve daha basit bir çizginin işi dürüstçe nerede daha iyi yapacağını söyleyeceğiz.