JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
Hemen hemen her metal imalat atölyesinde dolaştığınızda aynı konuşmayı duyacaksınız. Yeni bir parça şekli gelir, kalıbın yeniden kesilmesi gerekir ve herkes beklerken pres boşta kalır. Lazer kesme teknolojisi tam olarak bu hayal kırıklığından doğdu. Sertleştirilmiş bir kalıbın bir levhaya çarpması yerine, odaklanmış bir lazer ışını, yazılımda kayıtlı bir yolu izleyerek işlenmemiş parçanın dış hatlarını takip eder. Çizimi değiştirin, programı değiştirin ve bir sonraki boşluk haftalar yerine dakikalar içinde ortaya çıkıyor. Bobinle çalışan imalatçılar için bu fikir olgunlaşarak daha büyük bir şeye dönüştü: sürecin herhangi bir yerinde baskıya ihtiyaç duymadan bobini açan, düzleyen, kesen ve istifleyen komple hatlar.
Lazer Körleme Teknolojisinin Kalıp Körlemeden Farkı
Her iki yöntem de düz malzemeyi şekillendirilmiş bir boş malzemeye dönüştürür. Ancak fizik bundan daha farklı olamaz ve bu farklılık takip eden her kararı şekillendirir.
Körleme kalıbı, tek bir taslak için oluşturulmuş hassas bir kesme aletidir. Hızlıdır, tekrarlanabilirdir ve bir kez çalıştırıldığında parça başına maliyet çok düşüktür. Yapamayacağı şey fikrini değiştirmektir. Her yeni geometri, yeni takımlama, yeni deneme süresi ve yeni bir pres ayarı turu anlamına gelir. İstikrarlı bir tasarıma sahip uzun süredir devam eden programlarda bu ticaret hala mantıklıdır.
Lazer kesme tam tersi şekilde çalışır. Oluşturulacak bir alet yok, yalnızca yüklenecek bir kesme programı var. Mühendisler aynı vardiyada alüminyum panel ile yüksek mukavemetli çelik braket arasında geçiş yapabilir ve prototipler, üretim parçalarıyla aynı ekipman üzerinde çalışabilir. Takaslar da farklıdır: verim, strok oranından ziyade kesim uzunluğuna bağlıdır ve malzeme kalınlığı bir detaydan ziyade gerçek bir kısıtlama haline gelir.
- Takım maliyeti parça başına kalıptan parça başına programa değişir.
- Değişim haftalarla değil dakikalarla ölçülür.
- Kenar kalitesi, kalıp açıklığından ziyade odağa, gaza ve hıza bağlıdır.
- Çok yüksek hacimler hala iyi oluşturulmuş bir kalıbın lehinedir.
Bobin Beslemeli Lazer Körleme Hattının İçinde
Günümüzde üretimdeki çoğu lazer kesme, elle beslenen düz levha değildir. Bir bobinle başlar ve işin çoğunu lazeri çevreleyen ekipman yapar.
Bobin Taşıma, Tesviye ve Besleme
Çelik veya alüminyum bir bobin, sıkı bir şekilde sarılarak gelir ve yuvarlanma nedeniyle kilitlenen gerilimleri taşır. Bu malzemeyi doğrudan lazere beslemek bir hata olur. Bobin beslemeli lazer kesme hattı bu nedenle bir açıcıyla başlar, şeridi hassas bir düzleştiriciden geçirir ve ancak bundan sonra kesme istasyonuna teslim eder. Düzleştirici yüzeyi düzleştirmekten fazlasını yapar. İç gerilimi serbest bırakarak şeridin kesimden sonra düz kalmasını sağlar; bu önemlidir, çünkü kiriş geçtikten sonra şekli bozulan bir iş parçası daha sonra sabitlenemez.
Kesme Başlığı, Yerleştirme ve Malzeme Verimi
Malzeme indekslenirken veya kesme bölgesi boyunca sürekli olarak hareket ederken, lazer kafası şeridin üzerinde hareket eder. Kiriş bir kalıp taslağı yerine bir programı takip ettiğinden, işlenmemiş parçalar birbirine sıkı bir şekilde yerleştirilebilir. Tasarrufların büyük bir kısmı buradan geliyor. Geleneksel düz yataklı lazer kesme genellikle dikdörtgen boşluklarla başlar; bu, iş parçası kesilmeden önce her iki tarafta kabaca 2,4 inçlik hurda bırakabilir. Bobin beslemeli yerleştirme, bu atıkların çoğunu ortadan kaldırır ve aynı bobinin daha fazla bitmiş parça üretmesine olanak tanır.
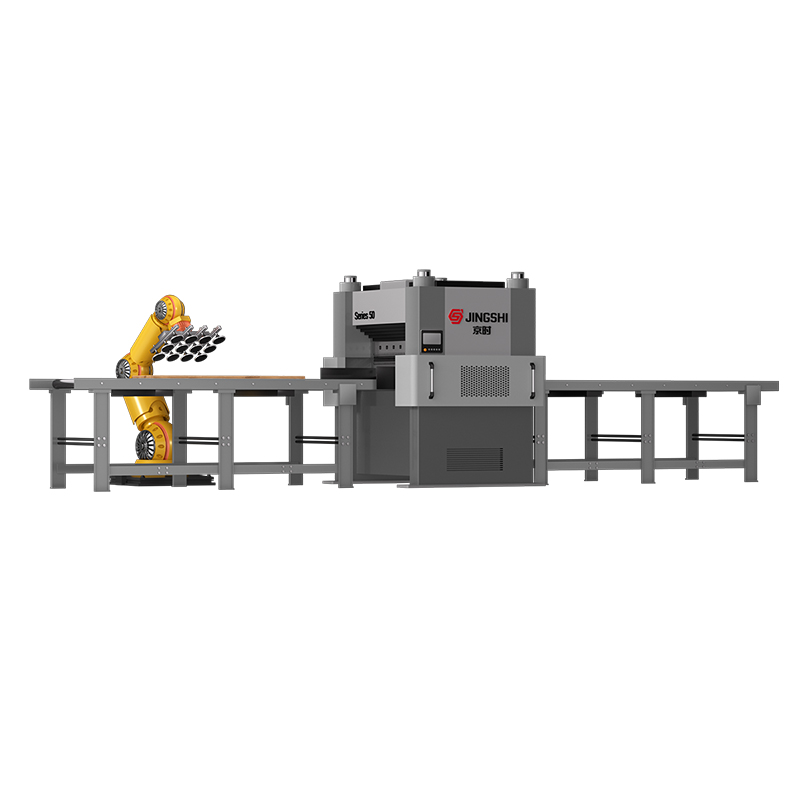
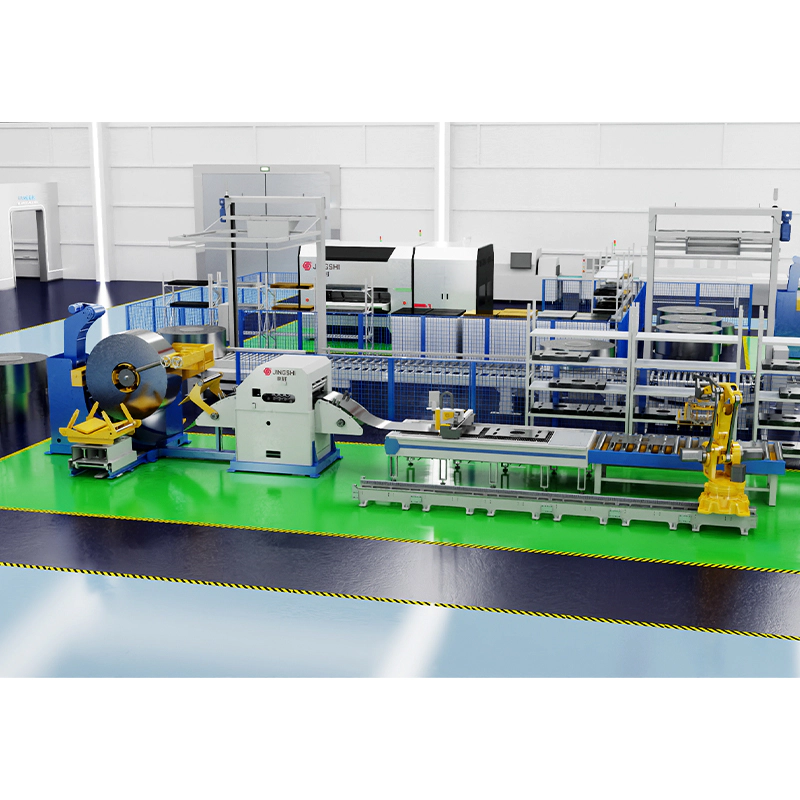 Bobin Beslemeli Açıcı Tesviye Lazer Körleme Hattı Entegre bobin beslemeli sistem, rulo açma, hassas seviyeleme, servo besleme, lazer kesim ve otomatik istiflemeyi birleştirerek iç içe bobin planlarını bitmiş boşluklara dönüştürür. Ürünü Görüntüle →
İstifleme ve Parça Taşıma
Kesimden sonra, işlenmemiş parçalar genellikle bir robot veya onları hattan kaldıran bir köprü yardımıyla ayrılır ve istiflenir. İskelet hurdaları sarılır veya doğranır ve geri dönüşüme gönderilir. Çizginin bu ucu ne kadar düzgün ilerlerse, lazerin hızı aslında o kadar çıktıya dönüşür.
Neden Tesviye Kalitesi Boş Parça Doğruluğuna Karar Verir?
Bu tür ekipmanı tercih eden herkese tek bir tavsiyede bulunacaksak, o da şu olurdu: Lazere harcadığınız kadar zamanı tesviyeye de ayırın. Dalgalı bir şerit, nozül ile malzeme arasındaki mesafeyi bir andan diğerine değiştirir ve kesme kafası hiçbir zaman ihtiyaç duyduğu sabit odak uzaklığını sağlayamaz. Sonuç olarak tutarsız kerf genişliği, alt taraftaki cüruf ve bobinin bir ucundan diğerine değişen kenarlar ortaya çıkar.
Artık stres daha sessiz bir sorundur. Kesmeden önce kaldırılmazsa, taslak tamamlandığı anda kendisini yeniden dağıtır ve masanın üzerinde tamamen düz olarak ölçülen bir iş parçası, kaldırıldığı anda kıvrılır. Daha sonra aşağı yönde şekillendirme veya kaynaklama, yukarı yönde ortaya çıkan bir hatayla mücadele eder. Hassas bir şekilde kontrol edilen rulo nüfuziyetine sahip hidrolik tesviye makineleri bu aşamayı düzgün bir şekilde gerçekleştirir ve fark, herhangi bir spesifikasyon sayfasından ziyade bitmiş iş parçasının düzlüğünde ortaya çıkar.
 JingShi 50 Serisi Dört Sütunlu Hidrolik Hassas Tesviye Makinesi Hidrolik hassas tesviye makinesi, orta kalınlıktaki levhalardaki iç gerilimi ve eğrilmeyi ortadan kaldırarak, lazer kesim veya aşağı yönlü şekillendirme öncesinde daha düz boşlukları destekler. Ürünü Görüntüle →
Malzemeler ve Kalınlık: Kirişin İyi İşlediği Şeyler
Lazer kesme, yumuşak çelik, yüksek dayanımlı düşük alaşımlı çelik, paslanmaz ve alüminyumda rahattır. Kalınlık, beklentilerin ayarlanması gereken yerdir. İnce ve orta ölçüler hızlı ve temiz bir şekilde keserken, daha ağır plaka süreci yavaşlatır ve ekonomiyi mekanik yöntemlere doğru iter. Aşağıdaki tablo, üç ortak yaklaşımın nasıl karşılaştırıldığına ilişkin kaba bir kılavuzdur.
| Görünüş | Boşaltma | Düz yataklı lazer kesme | Bobin beslemeli lazer kesme |
|---|---|---|---|
| Parça başına takımlama | Özel kalıp | Yok | Yok |
| Şekil değişikliği | Yeni kalıp ve deneme | Yeni program | Yeni program |
| Malzeme verimi | İç içe kalıp düzenlerinde iyi | Alt, dikdörtgen boşluklar | Yüksek, sıkı yuvalama |
| Kenar durumu | Kesilmiş kenar | Lazer kenarını temizleyin | Lazer kenarını temizleyin |
| Verim | Çok yüksek | Orta | İnce ve orta kalınlıkta yüksek |
| En uygun | Uzun, istikrarlı programlar | Düşük hacimli, düz levha | Esnek bobin üretimi |
Lazer Körleme Teknolojisinin Gerçek Üretime Uygun Olduğu Yer
Uygulamada teknik, şekillerin takım bütçelerinin izin verdiğinden daha hızlı değiştiği her yerde yerini alır. Otomotiv tedarikçileri bunu tek bir platformun birden fazla boş varyantı paylaşabildiği gövde panelleri, yapısal braketler ve ısı kalkanları için kullanıyor; bu modelde sıklıkla görüyoruz. otomotiv ve motosiklet parçaları üretimi . Elektrik panosu imalatçıları, asansör bileşeni imalatçıları ve cihaz imalatçıları aynı baskıyla karşı karşıyadır: çok sayıda parça numarası, orta düzeyde hacimler ve takım teslim süreleri için çok az sabır.
Daha ağır endüstrilerin sorunun kendi versiyonları var. Plaka kalınlığı ve düzlük toleransı yükseldiğinde, kesme istasyonunun ilerisinde çalışan bir kalın plaka tesviye makinesi genellikle lazeri rahat aralığının ötesine itmekten daha mantıklı bir yatırımdır.
Boşaltmanın Ötesinde: Hattın Geri Kalanı
Körleme hattı nadiren bir tesisin ihtiyaç duyduğu tek ekipmandır. Pek çok üretici bunu, kesilmiş dikdörtgen parçalar için bir boy kesme hattıyla veya şekillendirmenin kesmeyi takip ettiği birleşik bir rulo açma, tesviye ve zımbalama hattıyla eşleştirir. Bu konfigürasyonlar bir satın alma kararından önce anlaşılmaya değerdir ve bu konfigürasyonlara daha ayrıntılı bir bakış yazdık. bobin beslemeli lazer kesme ve bir çizginin nasıl bir araya getirildiği .
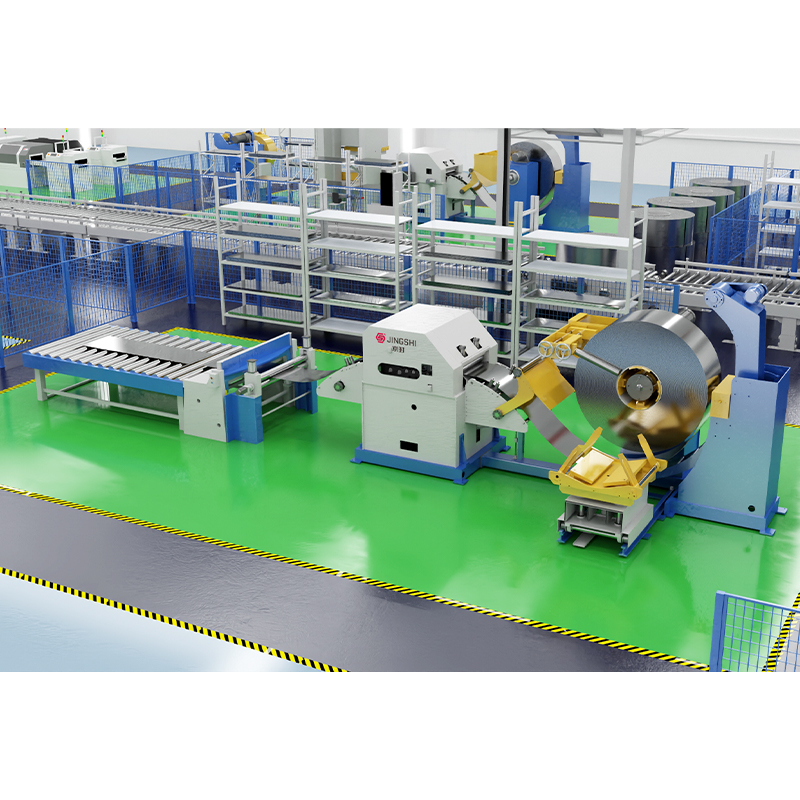 Yüksek Hassasiyetli Açıcı Düzleştirici Besleyici Boy Kesme Hattı Otomatik CTL hattı, doğru alüminyum ve paslanmaz çelik boy kesme üretimi için bobin açma, hassas tesviye, servo besleme ve yüksek hızlı kesmeyi birleştirir. Ürünü Görüntüle →
Taahhütte Bulunmadan Önce Sorulması Gereken Sorular
- Ürünüm gerçekte hangi düzlüğe ihtiyaç duyuyor? Tesviye spesifikasyonları makine broşürüne değil parçaya uygun olmalıdır.
- Önümüzdeki beş yıl içinde gerçekçi olarak kullanacağım en kalın malzeme nedir?
- Yılda kaç parça numarası değişiyor? Esnekliğin işe yarayıp yaramayacağına hacimden ziyade bu sayı karar verir.
- Hat, ekstra işlem gerektirmeden bobin genişliklerimi, ağırlıklarımı ve iç çaplarımı işleyebilir mi?
- Hattın sonunda hurdaya ve bitmiş işlenmemiş parçalara ne olur?
- Ekipman sevkıyattan önce nasıl test edilecek; benim malzememle mi, yoksa standart bir numuneyle mi?
Bu son nokta vurguyu hak ediyor. Düzlük ve kesim kalitesini, gerçekte çalıştırdığınız malzemeye göre değerlendirmek en kolay olanlardır. Fabrikadan çıkmadan önce her makineyi düzlem düzlüğü, yük davranışı ve gürültü açısından test etmek, tartışılmaz olduğunu düşündüğümüz bir alışkanlıktır çünkü yalnızca demo stokta iyi performans gösteren bir serinin gerçekte kanıtlanmamıştır.
Lazer kesme teknolojisi bir tesisteki her pres ve kalıbın yerini almaz. Bu, belirli bir soruna farklı bir yanıttır: Şekil sürekli değiştiğinde ve takım bütçesi artmadığında boşlukların hızlı bir şekilde nasıl yapılacağı. Tesviye aşaması düzgün bir şekilde tasarlandığında ve hat gerçek malzemenize göre yapılandırıldığında, sonuçlar önemli olan yerde ortaya çıkar: daha düz boşluklar, daha az hurda ve artık kalıp beklemeyen bir üretim programı.