JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
Herhangi bir bobin işleme zeminine yürüdüğünüzde, bobin boşaltıldıktan sonra ne olduğuna bakarak operasyon hakkında çok şey anlayabilirsiniz. Çoklu kesim kesme hattı, tüm tesisin ritmini sessizce değiştiren varlıklardan biridir. Hat, bir kesmeyi besleyen tek bir şerit yerine, bir ana bobini alır, onu daha dar birkaç şerit halinde keser, bu şeritleri düzleştirir ve bunları uzunluklarına göre keser, genellikle bitmiş işlenmemiş parçaları tek bir sürekli geçişte istifler. Ton başına rulo satın alan ve parçaları parça parça gönderen imalatçılar için bu fark akademik değil pratiktir.
Ekipman seçeneklerini karşılaştırıyorsanız veya çoklu kesim hattının bir sonraki genişletmenize ait olup olmadığına karar vermeye çalışıyorsanız, yararlı sorular yalnızca hız ile ilgili değildir. Bunlar genişlik aralığı, düzlük, değişiklik, hurda ve hattın malzemeye ve onu çalıştıracak kişilere nasıl uyduğuyla ilgilidir.
Çok Kesimli Kesme Hattı Nedir?
Bazen çoklu kesme hattı olarak da adlandırılan çok kesimli kesme hattı, genellikle ayrı olan iki işlemi birleştirir: genişliğe göre dilimleme ve uzunluğa göre kesme. Ana bobin bir açıcı üzerine monte edilir, bir dilme kafasından geçirilir, bir düzleştiriciden çekilir ve bir kesme veya benzeri kesme noktasına beslenir. Dilme kafası bobini birden fazla şeride böldüğü için hat, aynı vuruşta bobin genişliği boyunca birden fazla işlenmemiş parça üretebilir. Bu "çoklu" kısımdır ve üretim avantajının büyük kısmı buradan gelir.
Bu sadece ekstra bıçaklarla boydan boya kesilen bir ip değildir. Hattın her şeritte şerit gerginliğini, genişlik toleransını, çapakları, hurda gidermeyi ve istif kalitesini aynı anda yönetmesi gerekiyor. Dış kenardaki dar şerit, merkezdeki geniş şeritten farklı davranır. İyi hat tasarımı, ilk kıstırma rulosundan istifleyiciye kadar bunu hesaba katar ve kontrol sisteminin tüm şerit setini tek bir koordineli işlem olarak hareket ettirmesi gerekir.
Tipik bir hat, bir rulo açıcı, soyucu ve bastırıcı, kıstırma silindirleri, dilme başlığı, hurda sarıcı veya kıyıcı, düzleştirici, döngü çukuru, servo besleme, kesme, çıkış konveyörü ve istifleyiciden oluşur. Tam düzenleme, malzemeye, genişliğe, kalınlığa ve müşterinin ihtiyaç duyduğu yüzey kalitesine göre değişir.
Hat Adım Adım Nasıl Çalışır?
- Bobin yükleme ve açma. Ana bobin yüklenir, açılır ve hatta beslenir. Bobin çapı değiştikçe açıcının gerginliğini sabit tutması gerekir.
- Genişliğe kadar dilimleme. Döner bıçaklar tam bobin genişliğini gerekli şerit genişliklerine keser. Bıçak açıklığı ve bindirme, malzeme kalınlığına ve kalitesine göre ayarlanır.
- Hurda elleçleme. Kenar trimi ve reddedilen dar hurdalar şerit yoluna müdahale etmeyecek şekilde sarılır, doğranır veya başka yere taşınır.
- Tesviye. Şeritler, kesmeden önce bobin setini, tatar yayını ve kenar dalgasını kaldıran hassas bir düzleştiriciden geçer. Buradaki düzlük kesim uzunluğunu, istif kalitesini ve aşağı yönde şekillendirmeyi etkiler.
- Döngü ve besleme. Bir döngü veya akümülatör, sürekli dilme işlemini kesme işleminin başlatma-durdurma eyleminden izole eder. Servo besleme her uzunluğu doğru bir şekilde ölçer.
- Uzunluğa kesme. Bir kesme veya benzeri bir kesme, iş parçası uzunluğunu üretir. Kesim kare, çapak kontrollü ve tüm şeritler boyunca tekrarlanabilir olmalıdır.
- İstifleme. Bitmiş işlenmemiş parçalar, yüzeyleri koruyacak, sayımını doğru tutacak ve istifin çıkarılmasını kolaylaştıracak şekilde taşınır ve istiflenir.
- Kontrol ve geçiş. Tarif ayarları, bıçak ayarı, besleme uzunluğu ve istifleyici ayarları, hattın bir işten diğerine ne kadar hızlı geçeceğini belirler.
Çoklu Kesim ve Standart Boy Kesme Karşılaştırması
İki hat türü örtüşüyor ancak farklı üretim sorunlarını çözüyorlar. İşin her seferinde bir genişlikte olduğu ve geçiş hızının bobin başına çıktıdan daha önemli olduğu durumlarda, standart bir boy kesme hattı genellikle daha basit bir çözümdür. Çoklu kesim hattı, aynı bobin birden fazla satılabilir genişlik sunabildiğinde veya boş hacim ekstra dilme kurulumunu haklı çıkaracak kadar yüksek olduğunda yerini kazanır.
| dikkate alma | Standart Boy Kesme | Çoklu Kesim Kesme Hattı |
|---|---|---|
| Birincil giriş | Bir ana bobin genişliği | Bir ana bobin birkaç şeride bölündü |
| Döngü başına çıktı | Bir şerit, bir kesim uzunluğu | Genişlik boyunca çoklu şeritler ve çoklu boşluklar |
| Genişlik değişiklikleri | Genellikle yeni bir bobin veya kenar kaplaması | Dilme kurulumu ve bıçak değişiklikleri |
| Takım odağı | Dengeleyici, besleme ve kesme | Dilme kafası, tesviye makinesi, besleme, kesme ve istifleyici |
| En uygun | Basit tek genişlikli çalışmalar ve sık değişiklikler | Tek bobinden yüksek hacimli ham parçalar ve birden fazla genişlik |
| Dikkat değişimi | Daha düşük kurulum karmaşıklığı | Daha fazla kurulum disiplini ancak bobin başına daha yüksek çıkış |
Doğru seçim genellikle sipariş defterine bağlıdır. Çoğu iş tek genişlikte ve kısa süreli ise, geleneksel bir hat tesisin daha esnek olmasını sağlayabilir. Aynı malzeme birkaç bitmiş genişliğe bölünebiliyorsa veya birkaç alt hücreyi besleyebiliyorsa, çoklu kesim yaklaşımı elleçlemeyi azaltabilir ve bobin kullanımını artırabilir.
Çok Kesimli Kesmenin Faydalı Olduğu Yer
Çok kesimli kesim, bitmiş işlenmemiş parça dikdörtgen olduğunda veya aşağı yönde bir pres veya lazer son şekli kestiğinde en kullanışlıdır. Karmaşık konturlar üretmekten çok, bobini hızla düz, doğru, istiflenmiş işlenmemiş parçalara dönüştürmekle ilgilidir. Bu, aşağıdakiler de dahil olmak üzere çok çeşitli metal işleme operasyonlarına uygundur: otomotiv ve motosiklet parçaları , asansör ve mimari bileşenler, elektrik dolapları, tarım makineleri, testere bıçakları ve hassas damgalama.
Bu tesislerin birçoğunda kesme hattı bir presi, bir lazer hücresini veya bir şekillendirme işlemini besler; bu nedenle düzlük ve tutarlı istif yüksekliği ham hız kadar önemlidir. Biraz uzun ama düz olan bir iş parçası yine de iyi çalışabilir. Doğru uzunlukta olan ancak kenar dalgası veya tatar yayı taşıyan bir iş parçası, yanlış beslemelere, kötü uyum ve aşağı yönde fazladan yeniden işlemeye neden olabilir. Bu nedenle tesviye işlemi de dilme başlığı kadar dikkati hak ediyor.
Hat Belirlerken Nelere Dikkat Edilmeli?
Çizgi boyutu broşürle değil bobinle başlar. Hızları karşılaştırmadan önce, gerçekte çalıştırmayı düşündüğünüz malzeme aralığını ve bitmiş işlenmemiş parçanın karşılaması gereken kalite standardını tanımlayın. İş için gereğinden büyük bir çizgi, çok küçük bir çizgi kadar sinir bozucu olabilir.
- Bobin genişliği, kalınlığı ve akma mukavemeti. Yalnızca orta noktayı değil, tüm aralığı kontrol edin. Daha ağır veya daha yüksek mukavemetli malzeme bıçak yükünü, tesviye gücünü ve kesme kapasitesini etkiler.
- Kesim sayısı ve şerit genişlikleri. Dilme kafasının üretmeyi planladığınız en dar şeridi işleyebileceğini ve hurda çıkarma işleminin kesim hacmine göre boyutlandırıldığını doğrulayın.
- Tesviye yeteneği. Düzleştirici şerit genişliğine, kalınlığına ve düzlük standardına uygun olmalıdır. Daha fazla rulo ve hassas ayarlama, ince malzeme ve yüksek yüzey kalitesinde çalışmaya yardımcı olur.
- Kesme tipi ve kesim kalitesi. Düz kesme, hareketli kesme veya başka bir kesme yönteminin çapak ve karelik gereksinimlerine uyup uymadığına karar verin.
- İstifleme ve yüzey koruması. Üst yüzeyi işaretleyen veya düzensiz yığınlar oluşturan hızlı bir çizgi gerçekten verimli değildir.
- Değiştirme ve bıçak kurulumu. Genişlik değişikliğinin ne kadar süreceğini, hangi araçların gerekli olduğunu ve ayarların tarif olarak saklanıp saklanamayacağını sorun.
- Kontroller ve güvenlik. Diş açma, bıçak erişimi, koruma ve operatörün görünürlüğü kurulumdan sonra değil, erken dönemde dikkate alınmalıdır.
Zeminde Önemli Olan Kalite Kontrolleri
Çoklu kesim hattında kalite bir zincirdir. İstifleyicide zayıf bir halka beliriyor. Pratik bir inceleme rutini genellikle şerit genişliğini, çapak yüksekliğini, düzlüğü, kesim uzunluğunu, kareliği ve yüzey durumunu kapsar. Kurulumdan sonra ilk birkaç boşluğu kontrol edin ve ardından bobin çalışırken belirli bir aralıkta numune alın.
- Genişlik toleransı. Sadece orta şeridi değil, bobin boyunca birkaç şeridi ölçün.
- Çapak ve kenar kalitesi. Hem yarık kenarlara hem de kesik kenarlara bakın. Kör bıçaklar veya yanlış açıklık hızla ortaya çıkar.
- Düzlük. Tesviyeden sonra ve kesimden sonra bobin setini, tatar yayını, kenar dalgasını ve orta tokayı kontrol edin.
- Uzunluğu ve kareliği kesin. Tutarlı bir uzunluk yalnızca kesim kareyse ve yığın doğruysa kullanışlıdır.
- Yüzey durumu. Özellikle görünür veya boyalı parçalarda yuvarlanma izlerine, çiziklere ve kullanım hasarlarına dikkat edin.
- Yığın kalitesi. Sayım, hizalama ve serpiştirme, boşlukların bir sonraki işlemde nasıl davranacağını etkiler.
Tesviye ve Aşağı Akım Operasyonları ile Entegrasyon
Tesviye, çok kesimli kesme hattındaki bir yan not değildir. Şeritler bobin setini veya kenar dalgasını kesmeye doğru taşıyorsa, kesme uzunluğu doğru olabilirken, işlenmemiş parça hala aşağı yönde başarısız olur. Düzleştirici, tam şerit genişliğine ve çalıştırmayı planladığınız en inceden en kalına aralığa göre boyutlandırılmalı ve gerçekte satın aldığınız malzemeleri işlemek için yeterli rulo desteği ve ayarlamaya sahip olmalıdır.
Geleneksel bir rulo açıcı-düzleştirici-besleyici düzeni için, yüksek hassasiyetli CTL hattımız, işin çok şeritli dilme yerine doğru besleme ve boy kesme çıktısı gerektirdiği durumlarda yararlı bir referanstır.
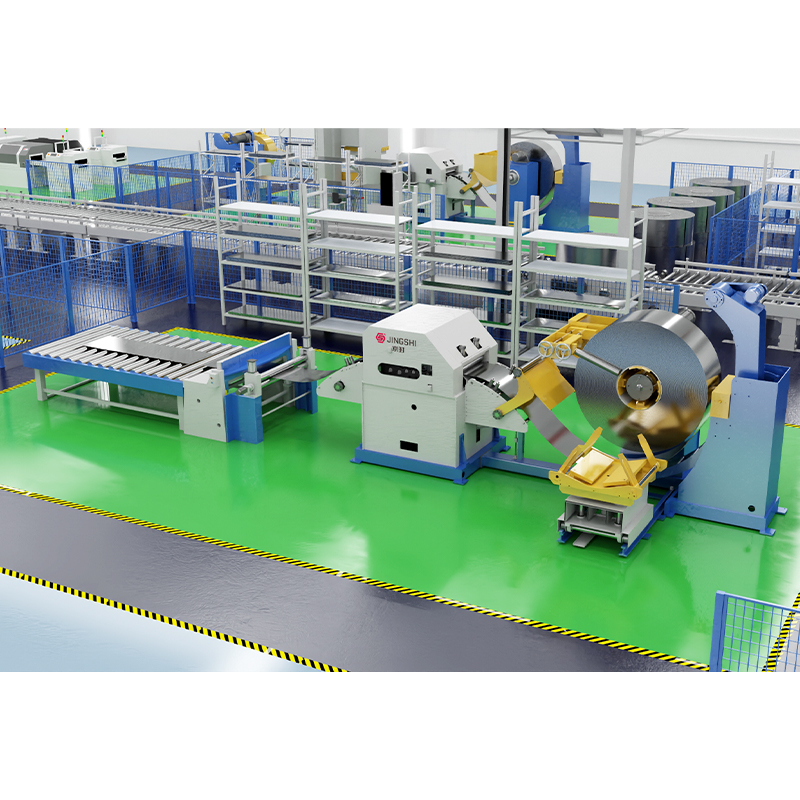 Yüksek Hassasiyetli Açıcı Düzleştirici Besleyici Boy Kesme Hattı Doğru besleme ve kesme gerektiren geleneksel bobin beslemeli düzenler için bu entegre hat, bobin açma, tesviye, servo besleme ve boy kesme çıkışını birleştirir. Ürünü Görüntüle →
Körleme hattı mekanik kesme yerine lazer hücresini beslediğinde proses penceresi değişir. Kenar kalitesi, düzlük ve sayfa konumlandırma, küçük değişiklikleri absorbe edecek bir baskı aracı olmadığından daha da önemli hale geliyor. Hala lazer kesime karşı kesme bazlı kesmeyi tartıyorsanız, bu kılavuz bobin beslemeli lazer kesme süreç ve takaslar boyunca yürür.
Bobin beslemeli lazer kesme için, rulo açma, tesviye ve lazer kesme hattımız, mekanik kesme olmadan tesviye ve kesmenin nasıl entegre edilebileceğini gösterir.
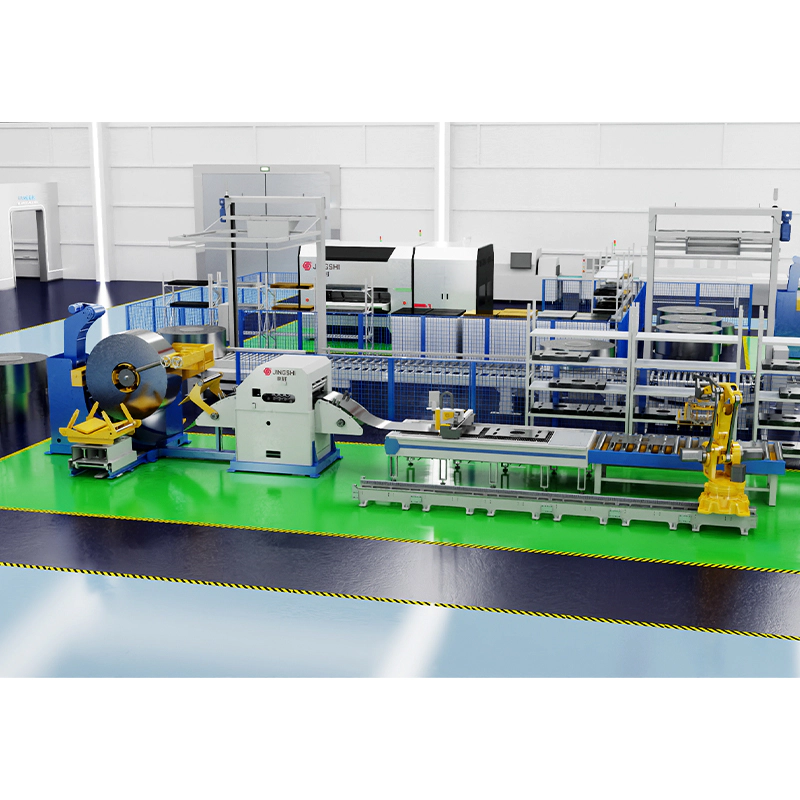 Açıcı, Tesviye ve Lazer Körleme Hattı Mekanik kesme olmadan bobin beslemeli lazer kesim için bu hat, esnek kesim üretimi için bobin açma, tesviye, servo besleme, lazer kesim ve otomatik istiflemeyi entegre eder. Ürünü Görüntüle →
Bir sonraki adım damgalama ise hattın baskı makinesine tutarlı şerit konumu ve besleme uzunluğu sunması gerekir. 3'ü 1 arada servo besleme sistemine sahip yüksek hızlı rulo açıcı-düzeltici-besleyici delme hattı, bobin taşıma, tesviye ve pres beslemeyi kompakt bir düzende birleştirmenin bir yoludur.
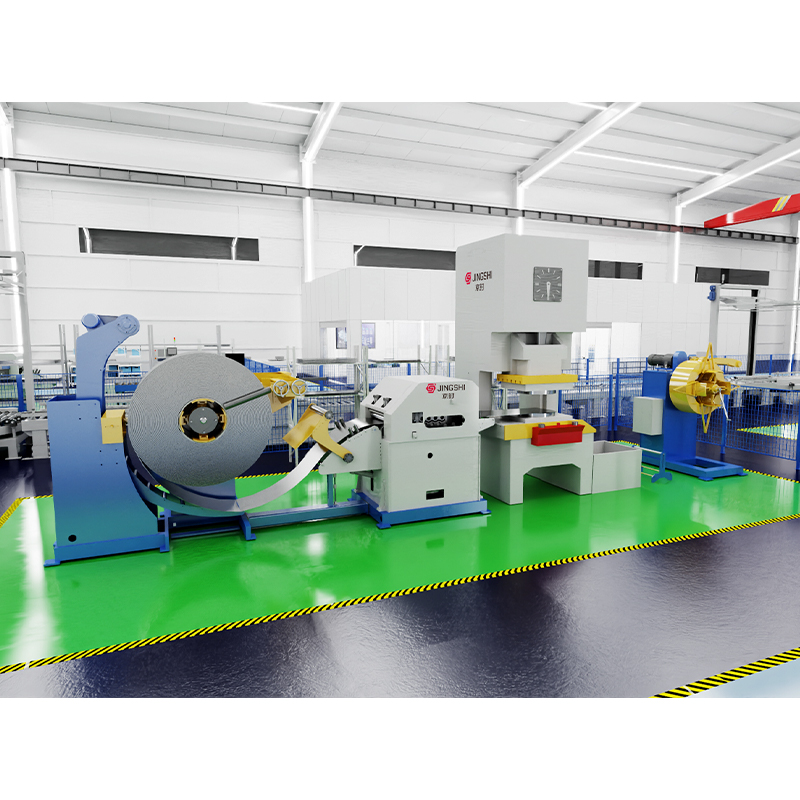 Yüksek Hızlı 3'ü 1 Arada Açıcı Düzleştirici Besleyici Delme Hattı Bobin taşıma, tesviye ve pres beslemeyi kompakt bir damgalama düzeninde bağlamak için bu 3'ü 1 arada servo hattı, doğru besleme uzunluğuyla sürekli delmeyi destekler. Ürünü Görüntüle →
Düzen ve Destek Üzerine Pratik Bir Söz
Çoklu kesim kesme hattı bir makine listesi değil, bir sistemdir. En iyi sonuçlar, bobin, dilme, tesviye, besleme, kesme ve istifleme aşamaları tek bir işlem olarak tasarlandığında ve operatörlerin diş açma, inceleme, bıçak değiştirme ve hurdaları güvenli bir şekilde çıkarma için yeterli alana sahip olması durumunda elde edilir. Bu noktada sahadaki deneyim, ekipman özellikleri kadar önemlidir.
Yeni bir hat planlıyorsanız veya eski bir boy kesme işlemini değiştiriyorsanız malzeme aralığı, ham boyutlar ve sonraki işlemlerle başlayın. Daha sonra çizgiyi bu gerçekliğin etrafında boyutlandırın. İyi uyumlu çok kesimli bir kesme hattı, daha az işlem adımı ve daha tutarlı düzlük ile bir bobini bitmiş işlenmemiş parçalara dönüştürebilir, ancak bunu yalnızca genişlik aralığı, tesviye kalitesi ve değiştirme rutini iş için uygun olduğunda yapın.