JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
Çelik taşıma bazen basit bir taşıma problemi olarak ele alınır: Plakayı vince yerleştirin, bobini forkliftle hareket ettirin, makineyi besleyin. Fabrikasyon zemininde zaman geçirmiş olan herkes daha iyi bilir. İnce bir levha demeti kendi ağırlığı altında bükülebilir, ağırlık merkezi yanlış okunursa ağır bir plaka sallanabilir ve aceleyle sonuç alınırsa bir bobin iç içe geçebilir veya açılabilir. Elleçleme kararları daha sonra çizikler, bükülmeler, bükülmeler ve tutarsız düzlükler olarak da ortaya çıkar.
İyi çelik işleme üç şeyi birbirine bağlar: yük, ekipman ve bir sonraki süreç adımı. Önemli olan en büyük kaldırıcıyı satın almaktan çok, yöntemi malzemeye, erişime, yüzeye ve çizginin ritmine göre eşleştirmektir.
Ekipmanı seçmeden önce malzeme akışını haritalandırın
Vinçleri veya vakumlu kaldırıcıları karşılaştırmadan önce, bir plakanın veya bobinin bina boyunca izlediği yolu yürüyün. Nereye varıyor? Nasıl saklanır? Bir sonraki hamleden önce kesilmiş mi, düzleştirilmiş mi, delinmiş mi veya şekillendirilmiş mi? Her aktarım, hasar olasılığını artırır ve operatörlerin yüke elle ulaşması, kaldırması, dönmesi veya konumlandırması gereken bir nokta oluşturur.
Basit bir malzeme akışı haritası çoğu zaman en zor işleme adımının en ağır adım olmadığını ortaya koyar. Emme kaldırma sırasında esneyen ince bir levha, kayan bir yağlı iş parçası yığını veya rulo açıcı mandreline tam olarak yerleştirilmesi gereken bir bobin olabilir. Aşağıdaki tablo, taşıma yöntemlerini malzeme formuyla eşleştirmek için pratik bir başlangıç noktasıdır.
| Malzeme formu | Tipik kullanım riski | Doğrulanması gerekenler |
|---|---|---|
| İnce levha | Bükülme, yüzey çizikleri, emme kaybı | Ped kapsamı, tabaka sertliği, kenar desteği |
| Ağır plaka | Düşen yük, sıkışma noktaları, vinçte aşırı yük | Ağırlık, ağırlık merkezi, kaldırma noktaları, nominal kapasite |
| Bobin | Kenar hasarı, bobin açılması, güvenli olmayan sonuç | Bobin ID and OD, weight, mandrel capacity, floor space |
| Boşlukları kesin | Yığın dengesizliği, yağ, keskin kenarlar | Yığın yüksekliği, kavrama yöntemi, kişisel koruyucu ekipman |
Önemli olan her hareket için evrak hazırlamak değil. Genel amaçlı bir forkliftin veya tavan vincinin nerede kabul edilebilir olduğunu ve özel bir kaldırıcının, manipülatörün veya seviyeleme adımının işi nerede daha güvenli ve tekrarlanabilir hale getireceğini belirlemektir.
Güvenli kaldırma kaldırıcıyla değil yükle başlar
Her kaldırma ataşmanının sınırları vardır ve bu sınırlar yükün şekline ve durumuna göre değişir. Temiz, düz, soğuk haddelenmiş levha üzerinde iyi çalışan bir vakumlu kaldırıcı, yağlı, paslı veya gözenekli levha üzerinde zorluk yaşayabilir. Simetrik bir boşluk için stabil olan bir askı düzenlemesi, merkez dışı bir kaynak için güvenli olmayabilir. İlk soru her zaman şudur: Tam olarak ne kaldırılıyor ve nasıl dengeleniyor?
Ağırlık, denge ve bağlanma
Yük ağırlığını çizimden tahmin etmek yerine onaylayın. Özellikle asimetrik plakalar ve demetler için ağırlık merkezini kontrol edin. Nominal kaldırma noktalarını, gerektiğinde yayıcı kirişleri ve yüzeye uygun ataşmanları kullanın. Vinç yük tablosu bir öneri değildir; kontrollü kaldırma ile düşen yük arasındaki sınırdır. Bobinler için mandrel veya kaldırma yöntemi, kenarları kırmadan veya sargının gevşemesine izin vermeden bobini desteklemelidir.
Kavramayı yüzeyle eşleştirin
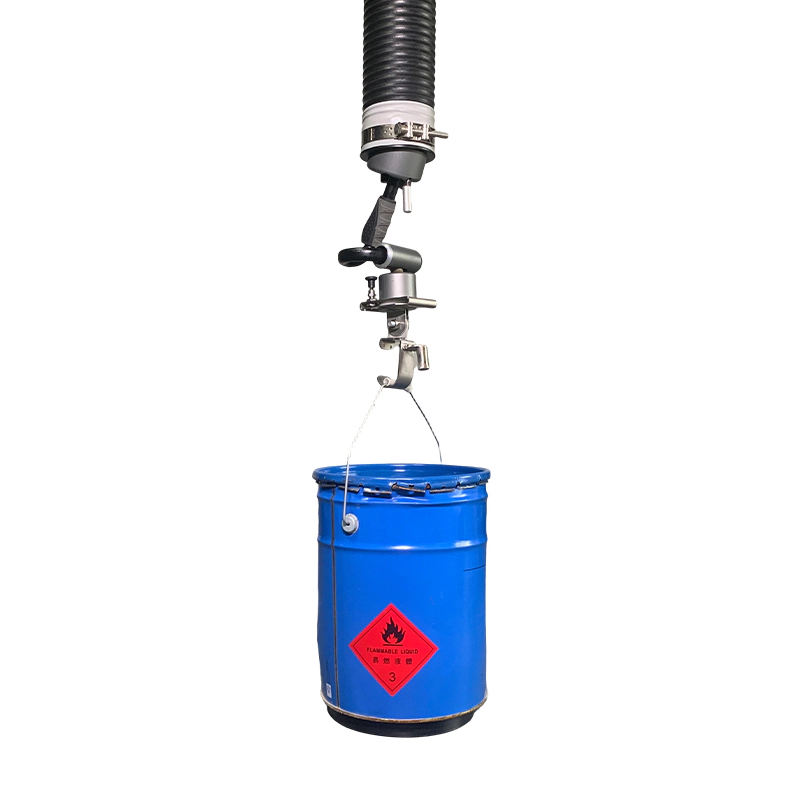
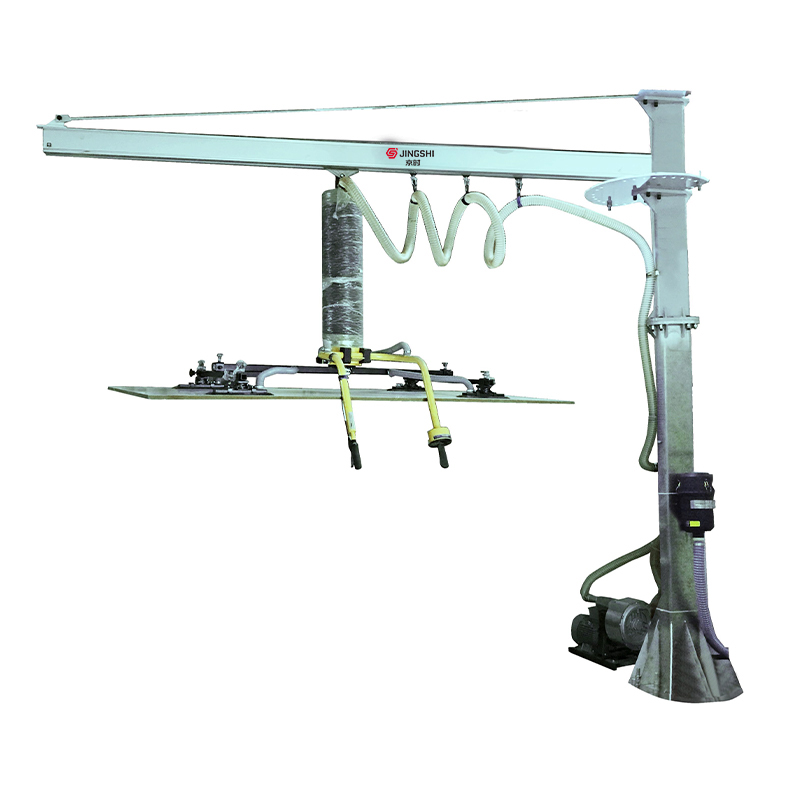
Vakumlu kaldırıcılar levha, levha ve cam için değerlidir çünkü üst yüzeyi temiz bırakır ve manuel gerilimi azaltır. Ancak vantuzların yeterli temas alanına, temiz bir sızdırmazlık yüzeyine ve elektrik kesintisi durumunda bir vakum rezervine veya güvenli bir tutuşa ihtiyacı vardır. Operatörler her kaldırmadan önce kavramayı test etmeli ve yük kaymaya başlarsa ne yapacaklarını bilmelidir. Vakumun uygun olmadığı durumlarda mekanik kelepçeler, kaldırma kirişleri veya iyi planlanmış bir vinç kaldırma daha iyi bir seçim olabilir.
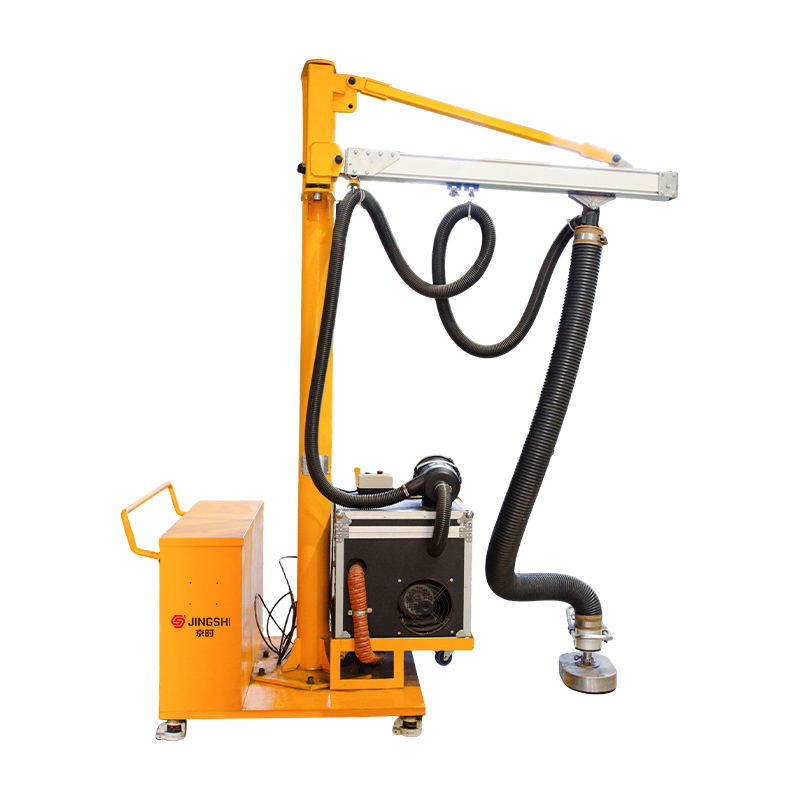
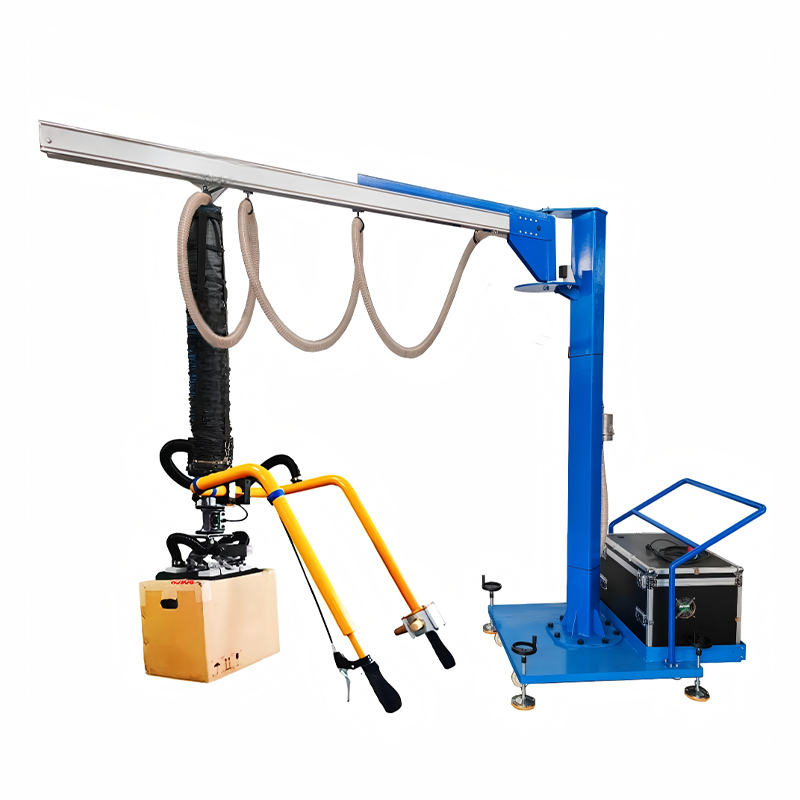
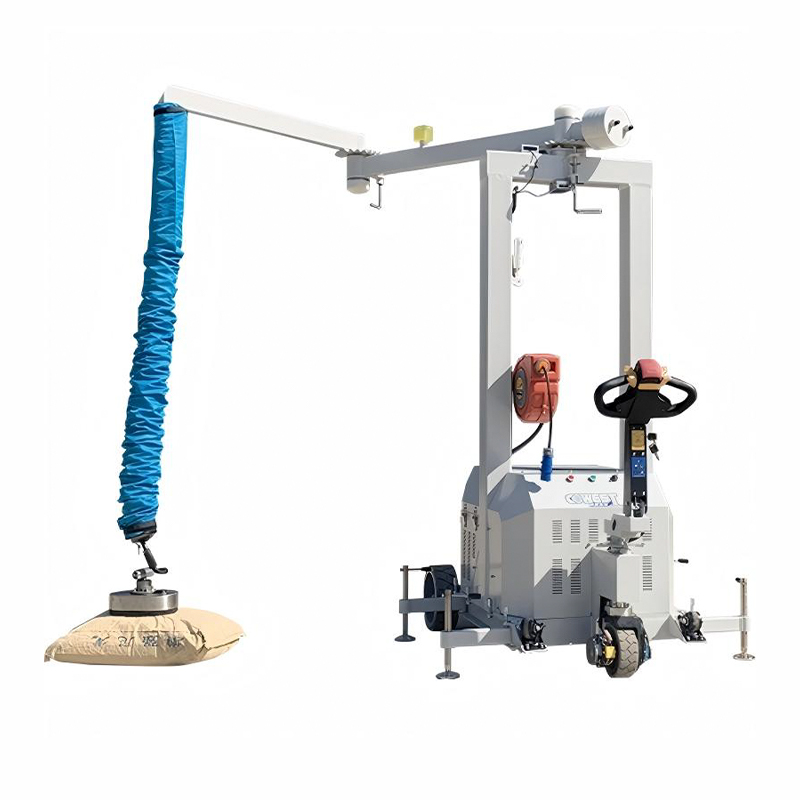
 Tekrarlayan İşlemler için Mobil Vantuzlu Vakum Kaldırma Makinesi 360° dönebilen boma ve modüler emme kafasına sahip tekerlekli vakumlu kaldırıcı, kartonların, torbaların, varillerin, metal levhaların ve camın tek kişiyle transferini destekler. Ürünü Görüntüle →
Bir makine veya montaj istasyonunda tekrarlanan işlemler için, mobil bir vakumlu kaldırıcı veya bir pergel vinç, uzanmayı, bükülmeyi ve manuel taşımayı azaltabilir. Ekipman, operatörü ekipmanın etrafında çalışmaya zorlamamalı, operatörün doğal hareketini takip etmelidir.
Düzlük kontrolü taşıma planına aittir
Çelik, bobinden veya raftan çıktığında değişimi durdurmaz. Haddeleme, soğutma ve önceki işlemlerden kaynaklanan iç gerilimler, bir parça kesildiğinde, zımbalandığında veya lazerle kesildiğinde ortaya çıkabilir. Palet üzerinde düz görünen bir levha, kesimden sonra eğilebilir, bu da baskıda tutarsız boşluklara, kötü montaja veya fazladan yeniden işleme neden olabilir. Bu nedenle tesviye genellikle bir kalite sorunu olduğu kadar bir kullanım sorunudur.
Hassas bir düzleştirici, malzemeyi kontrollü silindirler aracılığıyla bükerek eğimi, bükülmeyi ve kenar dalgasını azaltır. Aşağı yöndeki beslemeyi daha öngörülebilir hale getirir ve operatörlerin parçaları düzeltmek veya reddetmek için harcadığı zamanı azaltır. Seçim, malzeme kalitesine, kalınlık aralığına, genişliğe, akma dayanımına, gereken düzlüğe ve sürecin destekleyebileceği hat hızına göre yapılmalıdır. Düzlük toleransı tanımlanmamışsa, makineleri karşılaştırmadan önce bunu tanımlayın; aksi takdirde her alıntı farklı bir varsayıma dayanır.
Ortak bir referansa ihtiyaç duyan ekipler için bu kılavuz sac levha düzlük toleransı üretim, kalite ve ekipman tedarikçileri arasındaki diyalog için yararlı bir başlangıç noktasıdır.
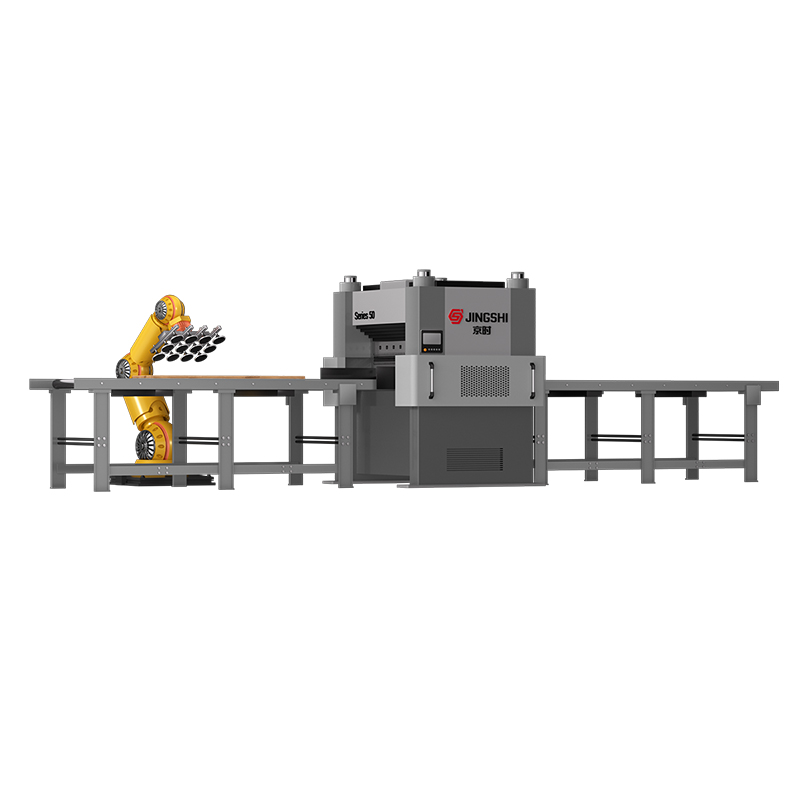
 Saclar için Dört Kolonlu Hidrolik Hassas Tesviye Makinası ±0,01–0,05 mm hassasiyetle 0,8–5,0 mm tabakayı, 23 silindiri ve HMI tariflerini işler; Hat yükleme, besleme ve aşağı akış ile uyumu değerlendirin. Ürünü Görüntüle →
Deneyimlerimize göre en istikrarlı sonuçlar, tesviye makinesi tüm akışın bir parçası olarak belirlendiğinde elde edilir: sacın nasıl yüklendiği, nasıl beslendiği, nasıl ölçüldüğü ve bir sonraki istasyona nasıl taşındığı. Yalıtılmış bir testte iyi performans gösteren ancak çizgi ritmine uymayan bir makine, kısa sürede darboğaz haline gelecektir.
Bobin kullanımı: açıcıdan ilk kesime kadar düşünün
Bir bobin sadece ağır bir paket değildir. Enerjiyi depolar ve bu enerjinin yükleme, iplik geçirme ve ödeme sırasında kontrol edilmesi gerekir. Açıcı, düzleştirici, besleyici, döngü ve kesme veya delme istasyonu bir sistem oluşturur. Bir öğenin boyutu küçükse veya senkronizasyon zayıfsa, çizgi yüzeyi işaretleyebilir, kaydı kaybedebilir veya operatörleri riske sokan gevşeklik yaratabilir.
Hat senkronizasyonu başlık hızından daha önemlidir
Pres veya lazerden daha hızlı çalışan bir bobin hattı, dur-kalk beslemeye ve tutarsız parça kalitesine neden olabilir. Çok yavaş bir hat, işlemler arasında gereksiz manuel işlem yapılmasına neden olabilir. Pratik hedef, aşağı yöndeki prosesin kabul edebileceği hızda düzgün ve sürekli bir akıştır. Bu, bobin ağırlığının ve dış çapının, mandrel kapasitesinin, düzleştirici rulo çapının, besleme doğruluğunun, döngü kontrolünün ve bakım erişimi için gereken alanın kontrol edilmesi anlamına gelir.
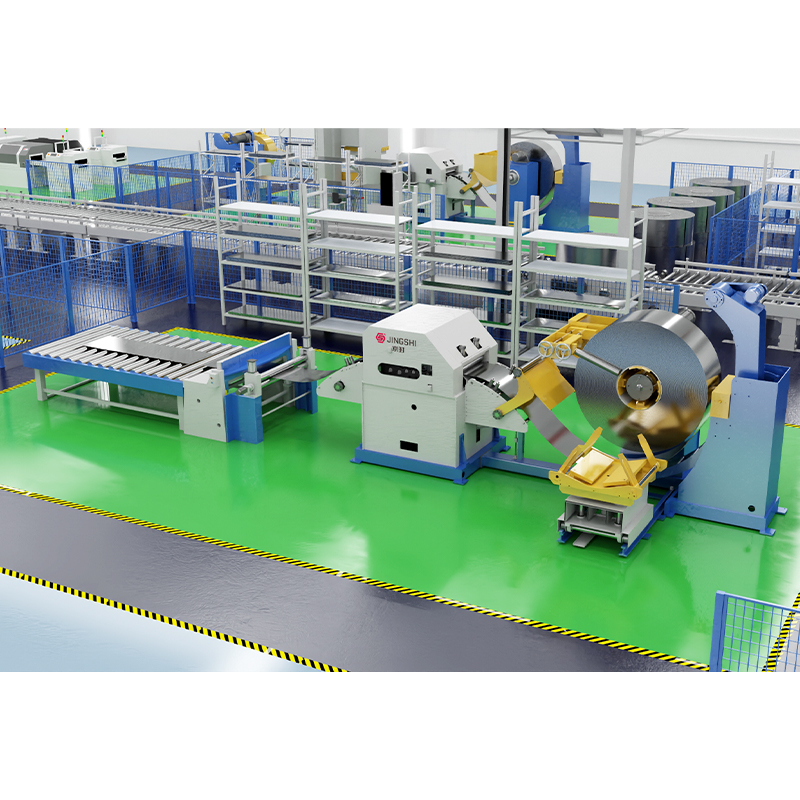 Yüksek Hassasiyetli Açıcı Düzleştirici Besleyici ve Boy Kesme Hattı Alüminyum ve paslanmaz rulo için açma, tesviye, servo besleme ve kesme işlemlerini entegre eder; bobin ağırlığını, besleme doğruluğunu, döngü kontrolünü ve baskı hattı ritmini kontrol edin. Ürünü Görüntüle →
Otomotiv ve hassas damgalama işleri için bobin işlemenin genellikle sıkı toleransları ve yüksek tekrarlanabilirliği desteklemesi gerekir. Uygulama talepleri genel bir imalat atölyesinden oldukça farklı olabilir, bu nedenle otomotiv ve motosiklet parçaları uygulaması hat düzeni sabitlenmeden önce gereksinimleri erkenden karşılayın.
Hattın etrafında kaldırma ekipmanı
Tek bir kaldırma cihazı her çelik taşıma görevini karşılamaz. Tavan vinçleri uzun yolculuklar ve ağır yükler için verimlidir. Pergel vinçler çalışma hücresinde hızlı kapsama alanı sağlar. Katlanır kollu vinçler, standart bir vinç kolunun zor olduğu alanlara erişebilir. Güç destekli manipülatörler, operatörün bir parçayı tüm ağırlığı almadan konumlandırmasına yardımcı olur. Vakumlu kaldırıcılar, kap düzeni yüke uygun olduğunda levha, plaka ve diğer gözeneksiz yüzeyleri tutar.
Erişime, taban alanına ve sıklığa göre seçim yapın
- Çalışma alanının kalıcı bir tavan vinci yolu işgal etmeden yerel olarak kapsanması gerektiğinde bağımsız bir vinç kolu veya katlanır kollu vinç kullanın.
- Zemin alanının dar olduğu ve erişimin bina yapısı tarafından desteklenebildiği duvara monteli bir kaldırma kolu kullanın.
- Operatörün parçayı elle yönlendirmesi gereken tekrarlayan konumlandırma, döndürme veya montaj görevleri için bir manipülatör kullanın.
- Yüzey uygun olduğunda ve önceliğin tabakanın üst kısmını temiz tutmak ve iz bırakmaktan kaçınmak olduğu durumlarda vakumlu kaldırıcı kullanın.
Düzen seçimin bir parçasıdır. Bir koridoru tıkayan, operatörleri geriye doğru yürümeye zorlayan veya depolama rafına ulaşamayan bir kaldırıcı, üretim baskısı nedeniyle atlanacaktır. Alım ve indirme bölgelerini işaretleyin, seyahat yolunu açık tutun ve kontrol koluna doğal ayakta durma konumundan erişilebildiğinden emin olun.
İnsanları ve malzemeleri koruyan günlük alışkanlıklar
Ekipman tek başına çelik işlemeyi güvenli hale getirmez. Ekipmanın etrafındaki rutinler bunu yapar. Kısa bir vardiya öncesi kontrol ve net bir kaldırma planı, yaralanmalara veya malzemenin hasar görmesine neden olan sorunların çoğunu önler.
- İlk kaldırmadan önce askıları, kancaları, zincirleri, vantuzları, hortumları ve kumanda askılarını kontrol edin.
- Özellikle bir levha veya bobin kesildiğinde veya yeniden toplandığında yükün ağırlığını ve dengesini doğrulayın.
- Yükü hareket ettirmeden önce vakum kolunu test edin ve vakum göstergesinin sabit durduğunu kontrol edin.
- Ellerinizi, ayaklarınızı ve bol giysilerinizi sıkışma noktalarından ve seyahat yollarından uzak tutun.
- Depolanan malzemenin kaymaması veya düşmemesi için kenar koruması kullanın ve uygun istifleme yapın.
- Durun ve olağandışı gürültüyü, kaymayı, gevşekliği veya yüzey hasarını gidermek yerine rapor edin.
Eğitim, nasıl kaldırılacağının yanı sıra nelerin kaldırılmaması gerektiğini de içermelidir. Yük dengesiz göründüğünde veya ataşman uygun olmadığında operatörlerin işi duraklatma yetkisine ihtiyacı vardır. Bu kültür herhangi bir ekipmandan daha değerlidir.
Çelik işleme ortağı seçme
En iyi tedarikçi görüşmesi katalog sayfasıyla değil, malzeme ve süreçle başlar. Kalınlık aralığını, bobin boyutunu, parça boyutunu, düzlük gereksinimini, hat hızını ve mevcut taban alanını getirin. Kaldırma yönteminin tesviye veya bobin hattına nasıl entegre edileceğini, operatörlerin nasıl eğitileceğini ve devreye alma sonrasında hangi yedek parça ve servis desteğinin mevcut olacağını sorun.
Pratik bir ortak, çeliğin izlediği rotayı görmek isteyecek ve daha basit bir yöntemin nerede yeterli olabileceğini işaret edecektir. Bizim tercih ettiğimiz yaklaşım budur: ister bir kaldırma ataşmanı, ister bir düzleştirici veya koordineli bir bobin hattı olsun, elleçleme problemini gerçekte meydana geldiği noktada çözün. Yük, makine ve insanlar bir arada düşünüldüğünde çeliğin taşınması hareketten daha fazlası haline gelir. Üretimin kontrollü, tekrarlanabilir bir parçası haline gelir.